ワイヤーハーネスはどうやって作られる? 製造工程から見るものづくりの工夫
クルマには、電気や信号を車内の各部へ届ける「ワイヤーハーネス」と呼ばれる部品があります。普段目にする機会は少ないものの、クルマの安全性や快適性を支える重要な存在です。そんなワイヤーハーネスは、どのように作られているのでしょうか。本記事では、やざきじ編集員が実際に生産工程を体験しながら、作業の難しさや、現場で培われた技が生かされているポイントを紹介します。
この記事の目次
ワイヤーハーネス指導員紹介
藤原 秀治
NYSセンター企画部グローバル人財育成チームリーダー。入社26年。製造現場から生産準備・品質部門での実績を経て、6年間の海外出向を経験。現場に根ざした技術・品質ノウハウとグローバルなマネジメント経験を兼ね備え、これまでのキャリアで培った総合力を活かして、ものづくりの一歩先を目指して取り組んでいる。
池田 友里
入社8年目。生産助成センターにて日系・米州OEM向け業務を担当。約2年間の生産支援では前後工程の実務を幅広く経験した。現場に根ざしたマルチな対応力と工程理解を強みとし、現在は生産基盤の構築活動に従事。効率的な生産体制の推進に貢献している。
仲田 舞衣
入社7年目。生産助成センターNYS推進部に所属し、約2年間の生産支援を通じて後工程の実務を網羅。現場に根ざした工程理解を強みに、現在は改善推進部にてトヨタ自主研究会をはじめとする改善活動に従事。現場の課題解決と生産性のさらなる向上に貢献している。
ワイヤーハーネスとは?
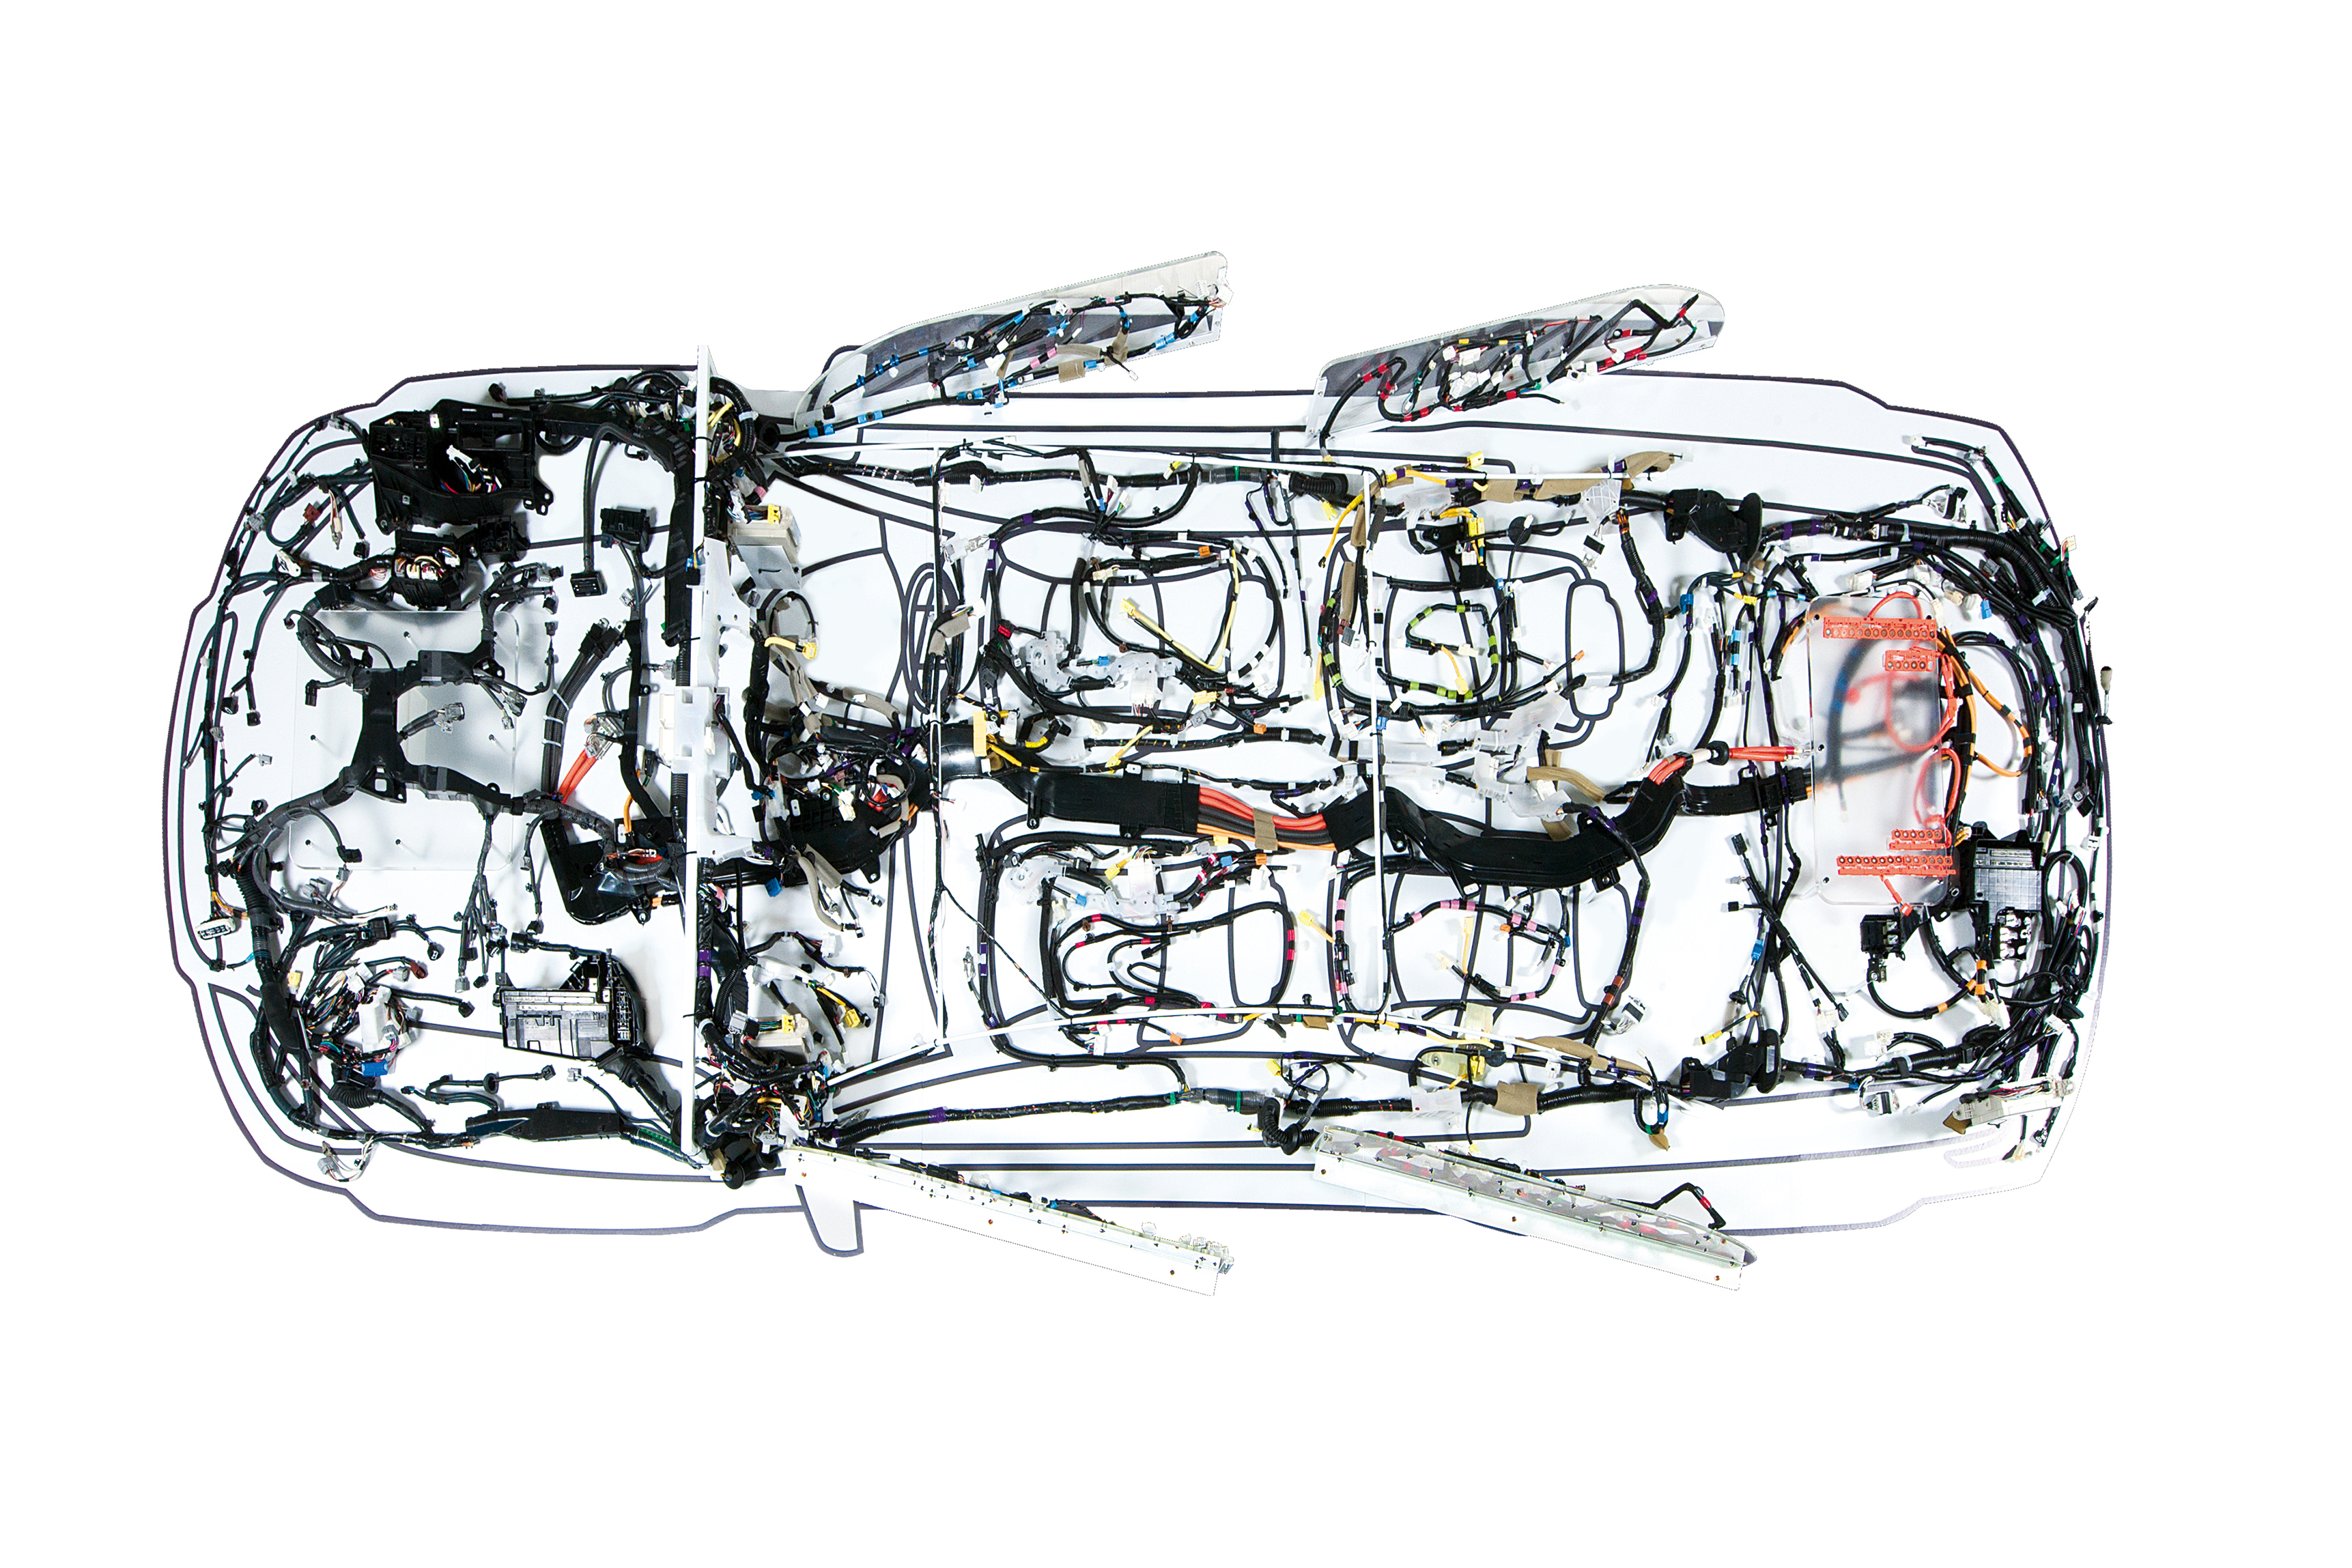
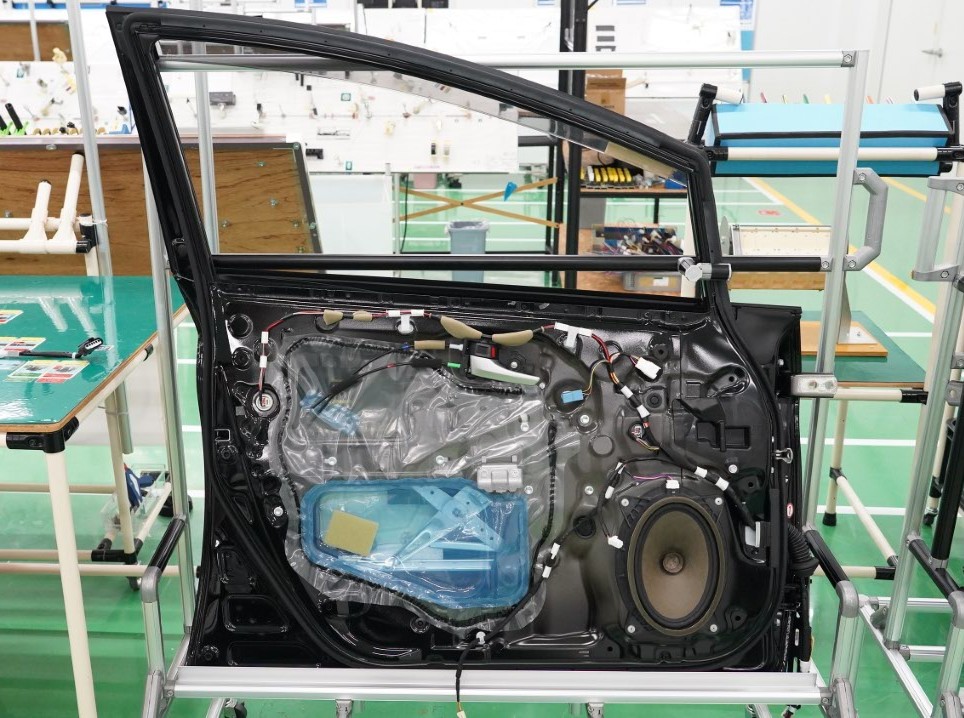
ワイヤーハーネス(以下、W/H)は、クルマの「神経」や「血管」にも例えられる、複数の電線を束ねた部品のことです。「血管」の例えのとおり、クルマの隅々に張り巡らされており、電力を供給するとともに、制御やデータ通信を行うための信号や情報を車内のあらゆる部品に効率よく伝えています。
クルマ1台に使われる電線の総延長は2,000~4,000mに達し、富士山の標高を上回る長さになることもあります。エンジンルームメインのW/Hだけでも、約40種類もの電線と、約80種類ものコネクタが使われています。部品の種類が多いうえ、柔軟な電線は形や位置が定まりにくいため、自働化が難しい工程も少なくありません。そのため、製造現場では人の経験や技術が大きな役割を果たしています。
ワイヤーハーネスができるまで
W/Hの製造は、大きく分けて、電線を必要な長さや形に加工する「前工程」と、加工した電線をW/Hの形に組み上げる「後工程」で構成されます。前工程では自働化が進んでいる作業がある一方、後工程には人の手で行う作業が多く、速さと正確さに加えて、経験に基づく判断や力加減が求められます。ここからは、主な工程を順に見ていきます。
前工程(電線の加工)
① 切断
電線の長さを測り、指定された長さに切断します。
藤原 秀治
アルミ電線には、銅が付着しないよう、アルミ電線専用の切断機を使用します。
池田 友里
ドアでは約50本、エンジンでは約200本、インストルメントパネルでは約400~500本の電線を使用します。
電線の太さや色には、どのような違いがある?
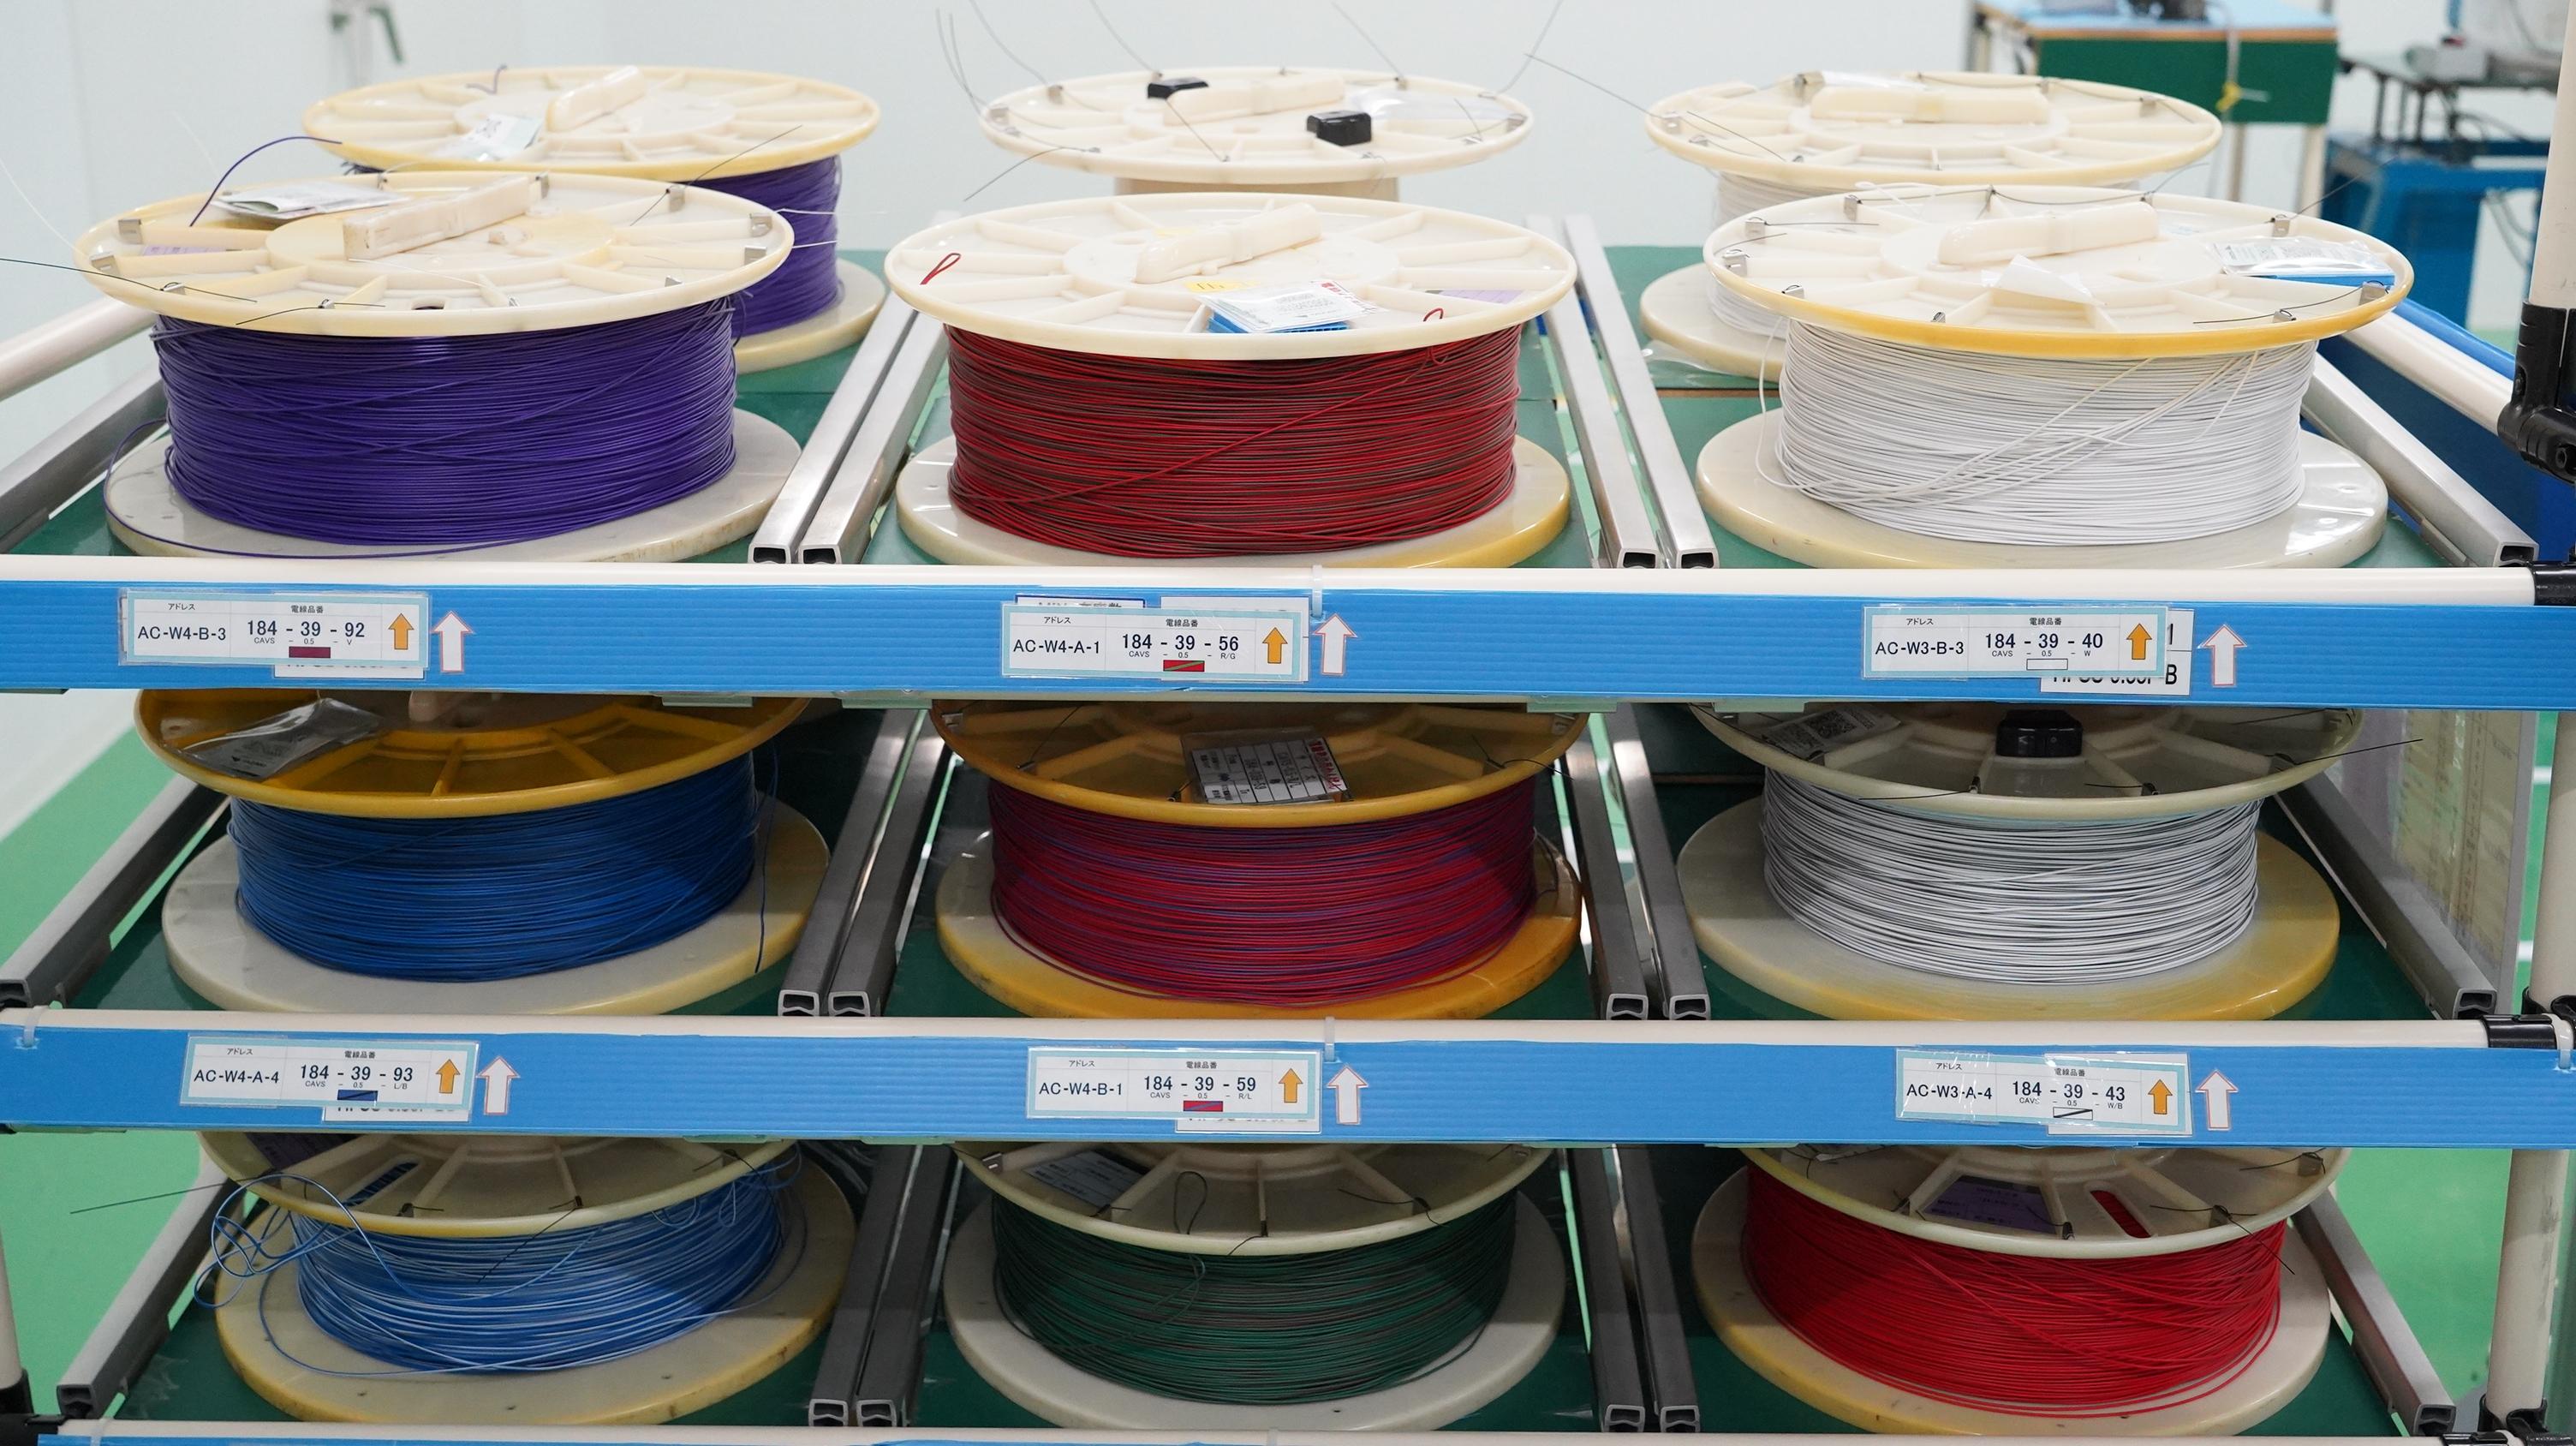
一般的な電線の太さは0.35~1.25sqで、エンジン周辺には2.0程度の電線も使われます。また、細い物では0.13sqがあります。色は自動車メーカーの要求によって指定されます。赤や黒は電源、黄色や緑はアクセサリー電源に使われることがあります。また、回路を見分けやすくしたり、後から追跡できるようにするため、2色を組み合わせた電線もあります。
② 皮むき
切断した電線の被覆(絶縁体)を剥き、内部の芯線を露出させます。
藤原 秀治
自動機にセットできない電線や、生産数の少ない電線は、手作業で被覆を剥きます。
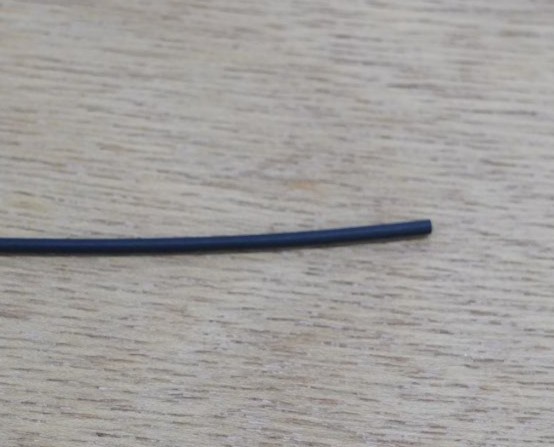
皮むき前の電線
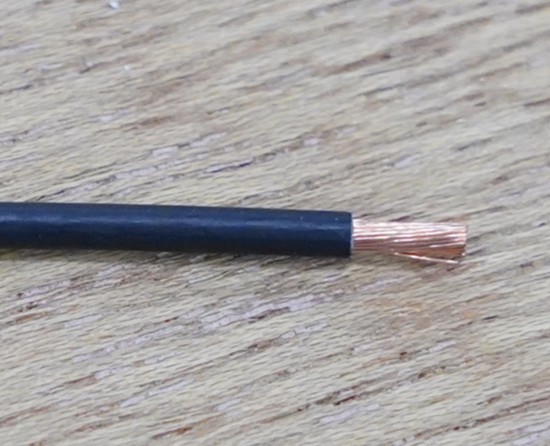
皮むきした電線
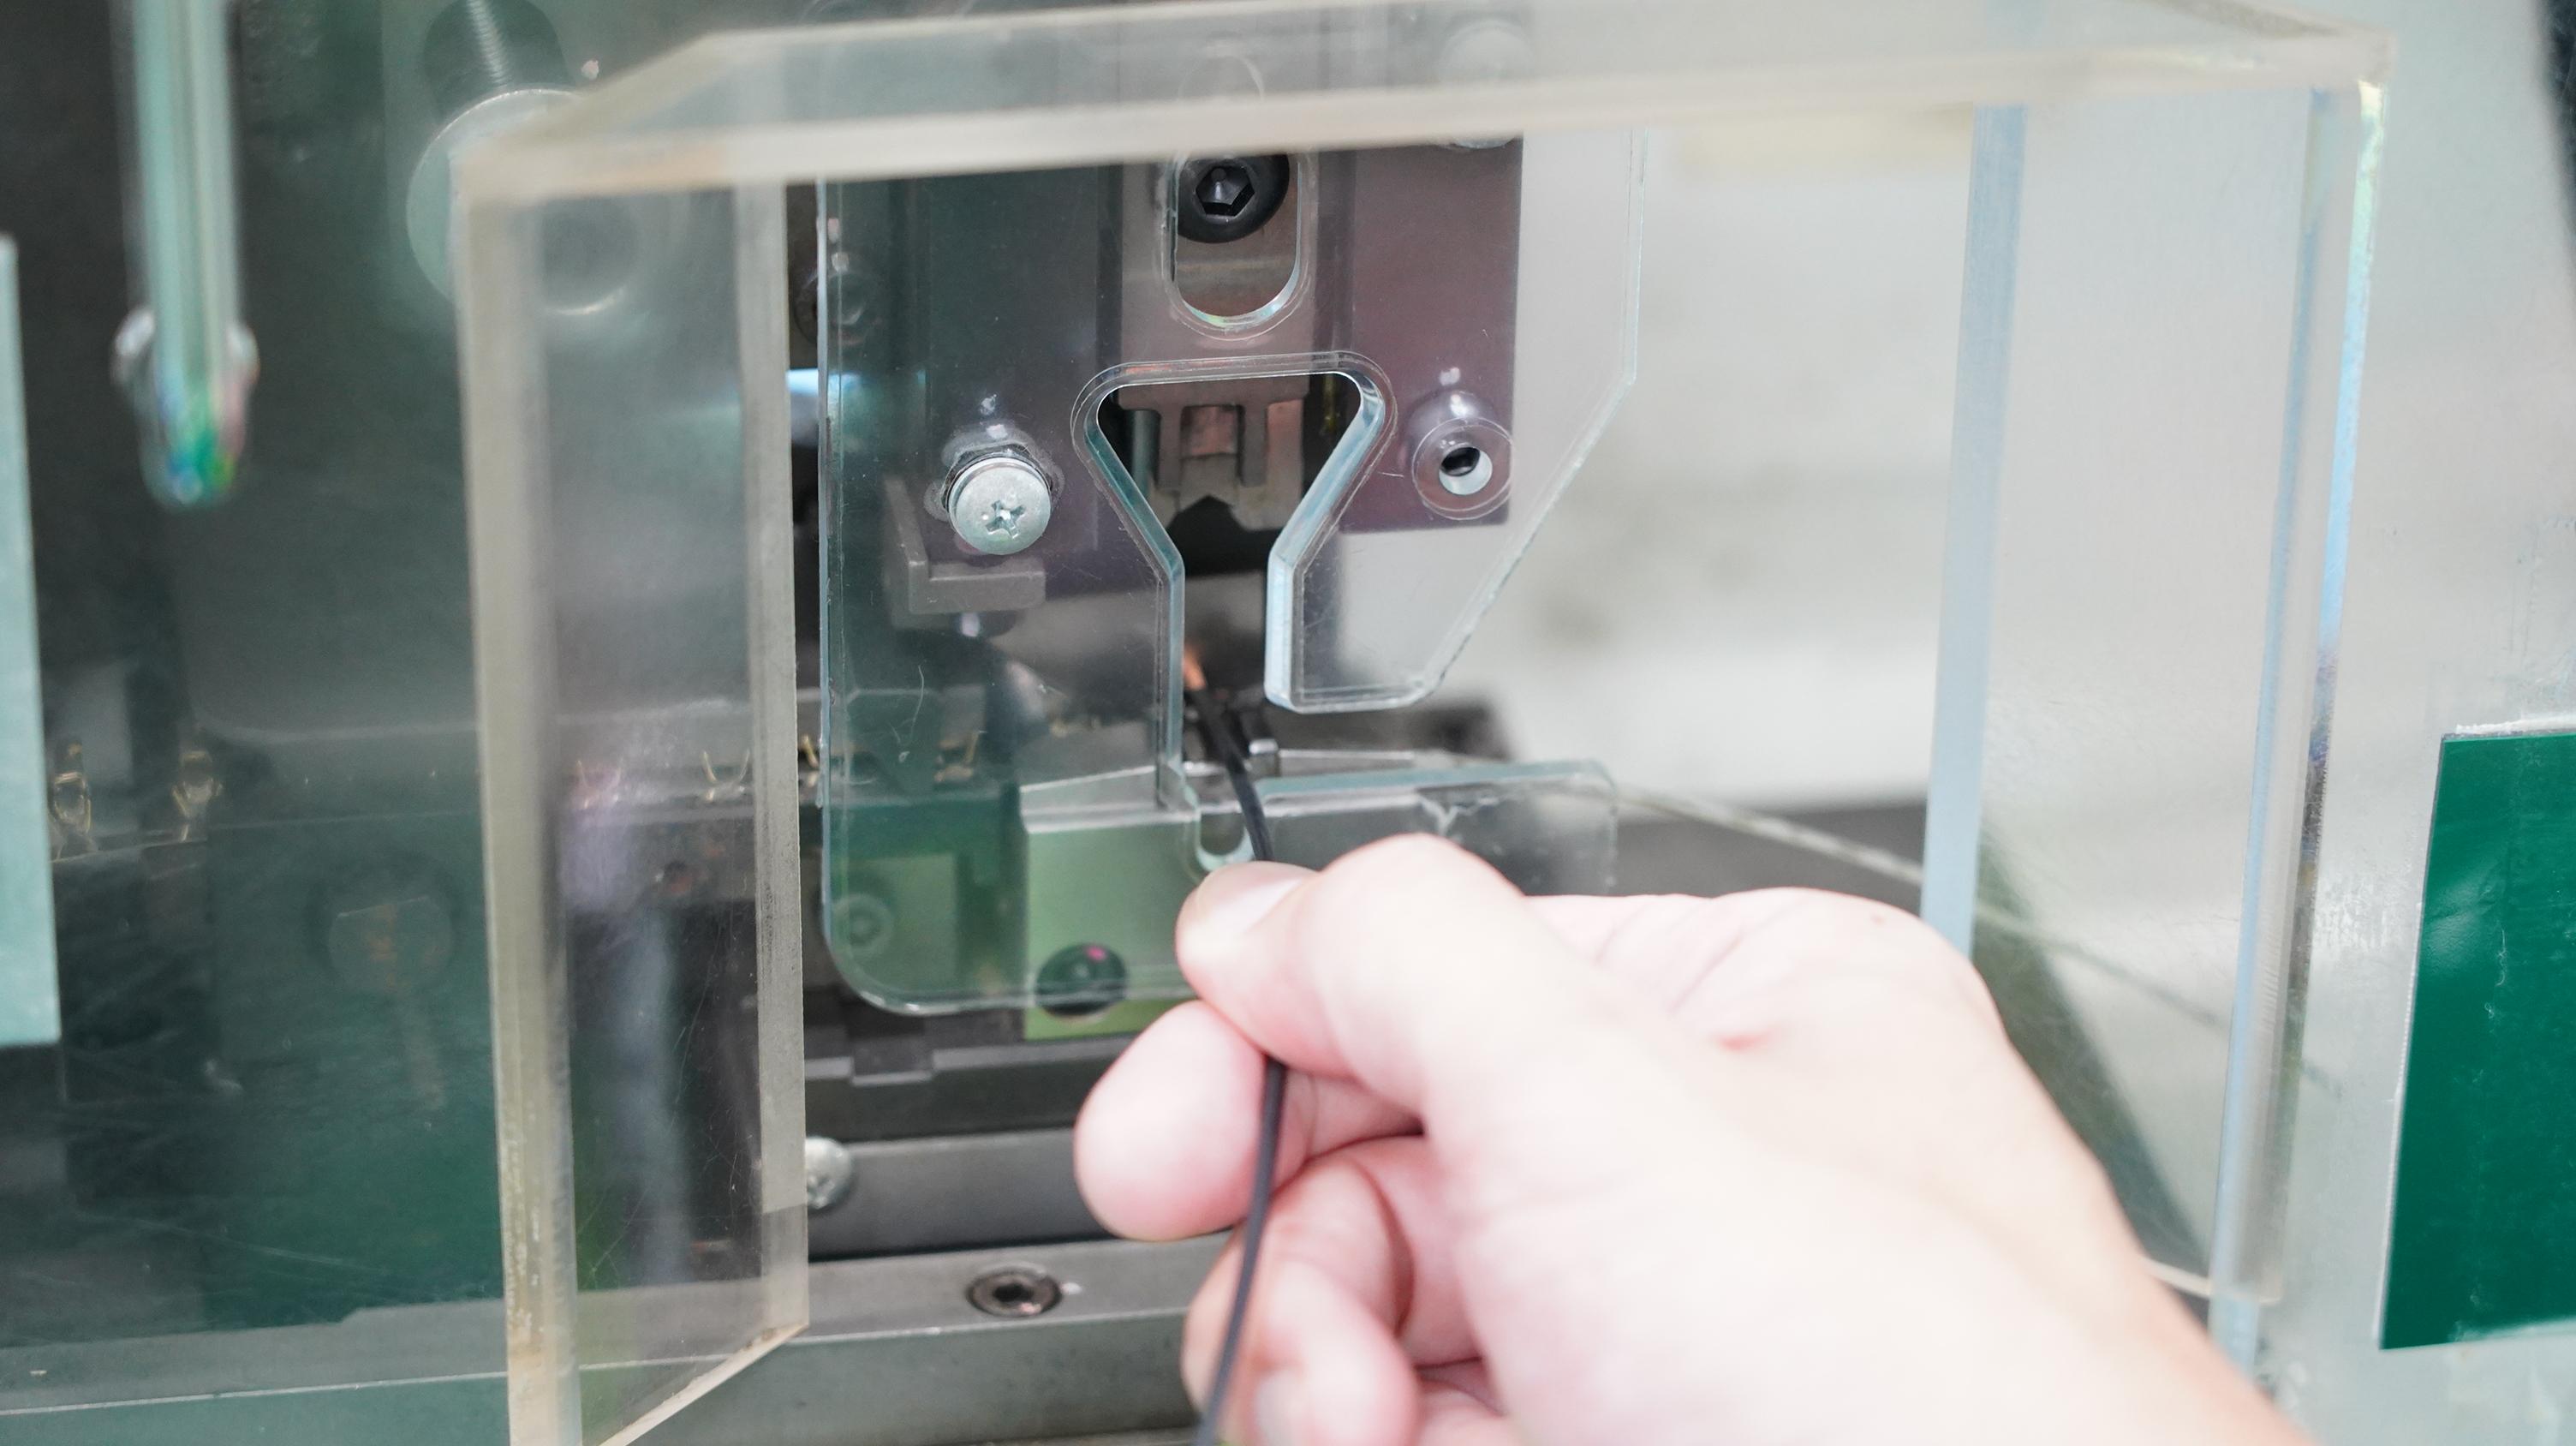
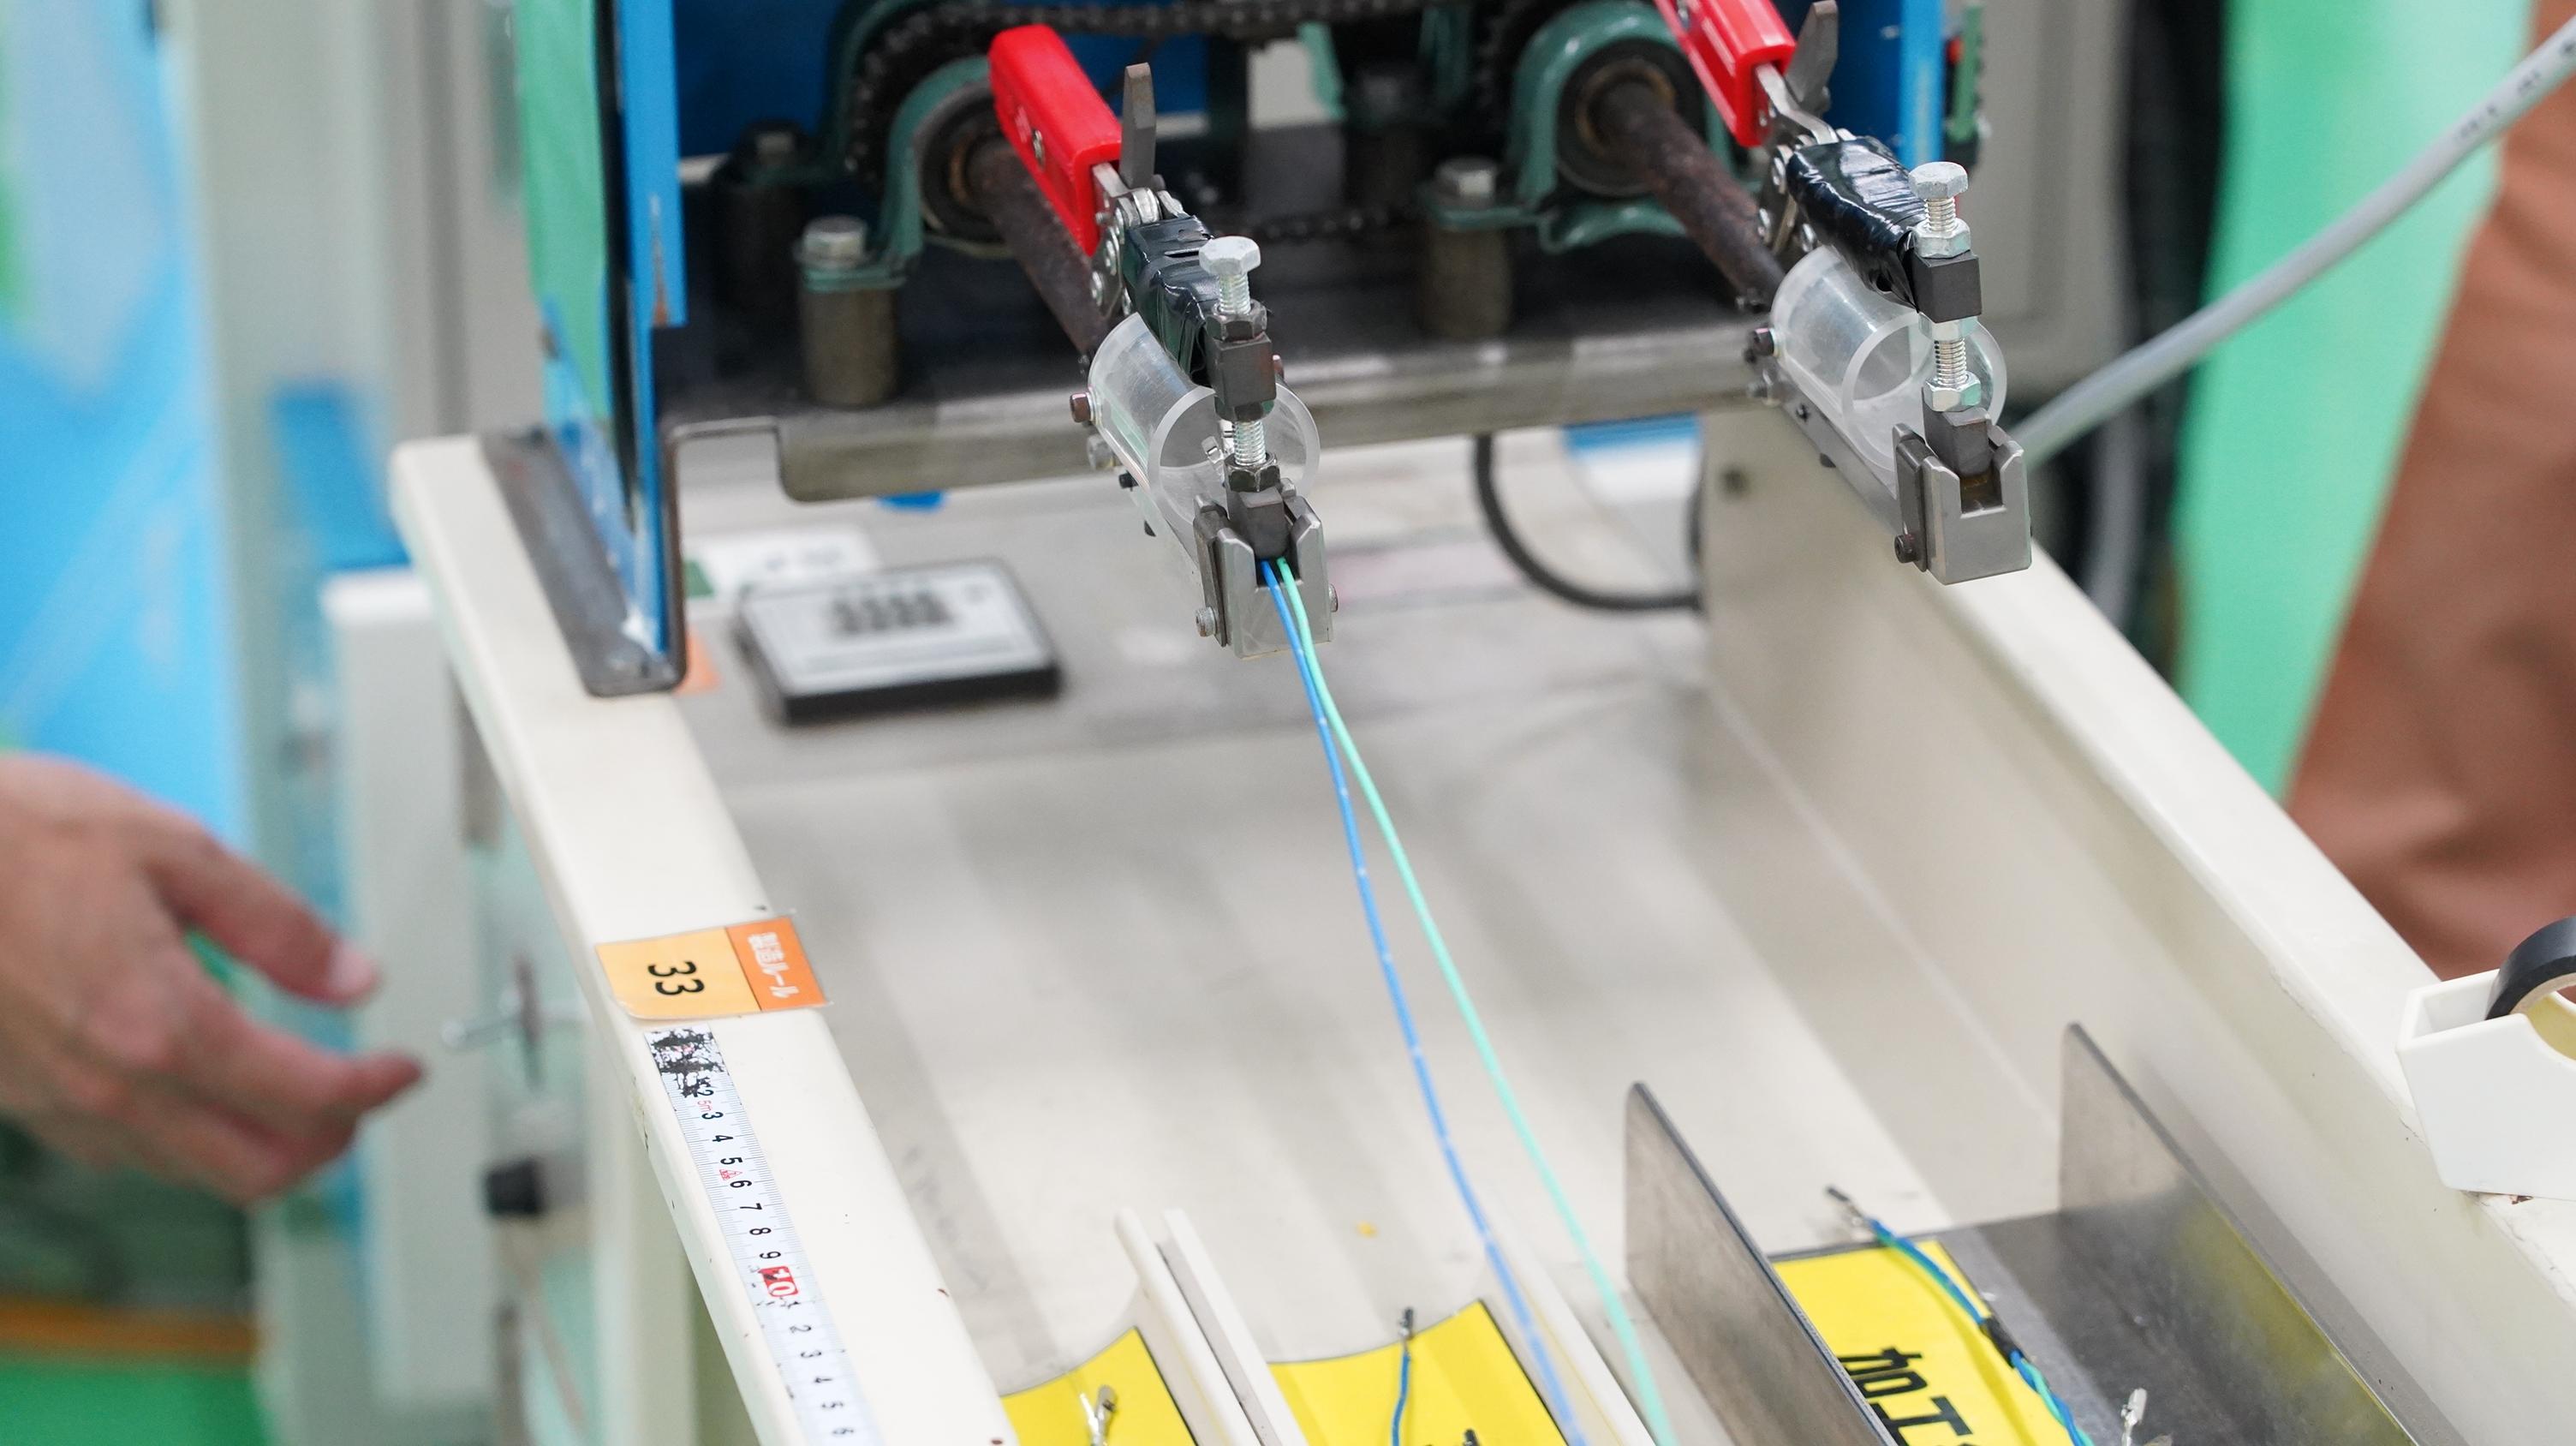
③ 端子手圧着
被覆を剥いた電線の先端に、端子を圧着します。
編集員 照井
機械に電線を斜めに差し込むとうまく圧着できないため、正しい位置へまっすぐ、素早く挿入する必要があります。実際に体験すると、この動作を正確に繰り返すことの難しさを感じました。
多くの電線では、切断、皮むき、端子圧着までの工程を、1台の自動切断圧着機で行っています。
④ 複線加工
必要に応じて、2本の電線を指定された間隔で撚り合わせます。また、被覆を剥いた複数の電線の先端を、熱や超音波によって接合します。さらに、シースを剥いだ電線やシールド線には、端子を圧着します。
⑤ 中間検査
端子の形状や圧着状態に異常がないか、目視で確認します。
仲田 舞衣
圧着部分の厚みや幅も測定します。わずかな違いを確認する、非常に細かな作業です。
後工程(電線の組み立て)
⑥ サブアッシー
電線をグループ化し、作業性を向上させる工程です。
加工した電線の端子を、指定されたコネクタの穴に挿入します。
端子が奥まで入ると、「カチッ」とロック音がします。ロック後は、約500gの力で電線を引っ張り、端子が抜けないことを確認します。端子をまっすぐ挿入しないと途中で曲がることがあるため、向きや角度にも注意が必要です。
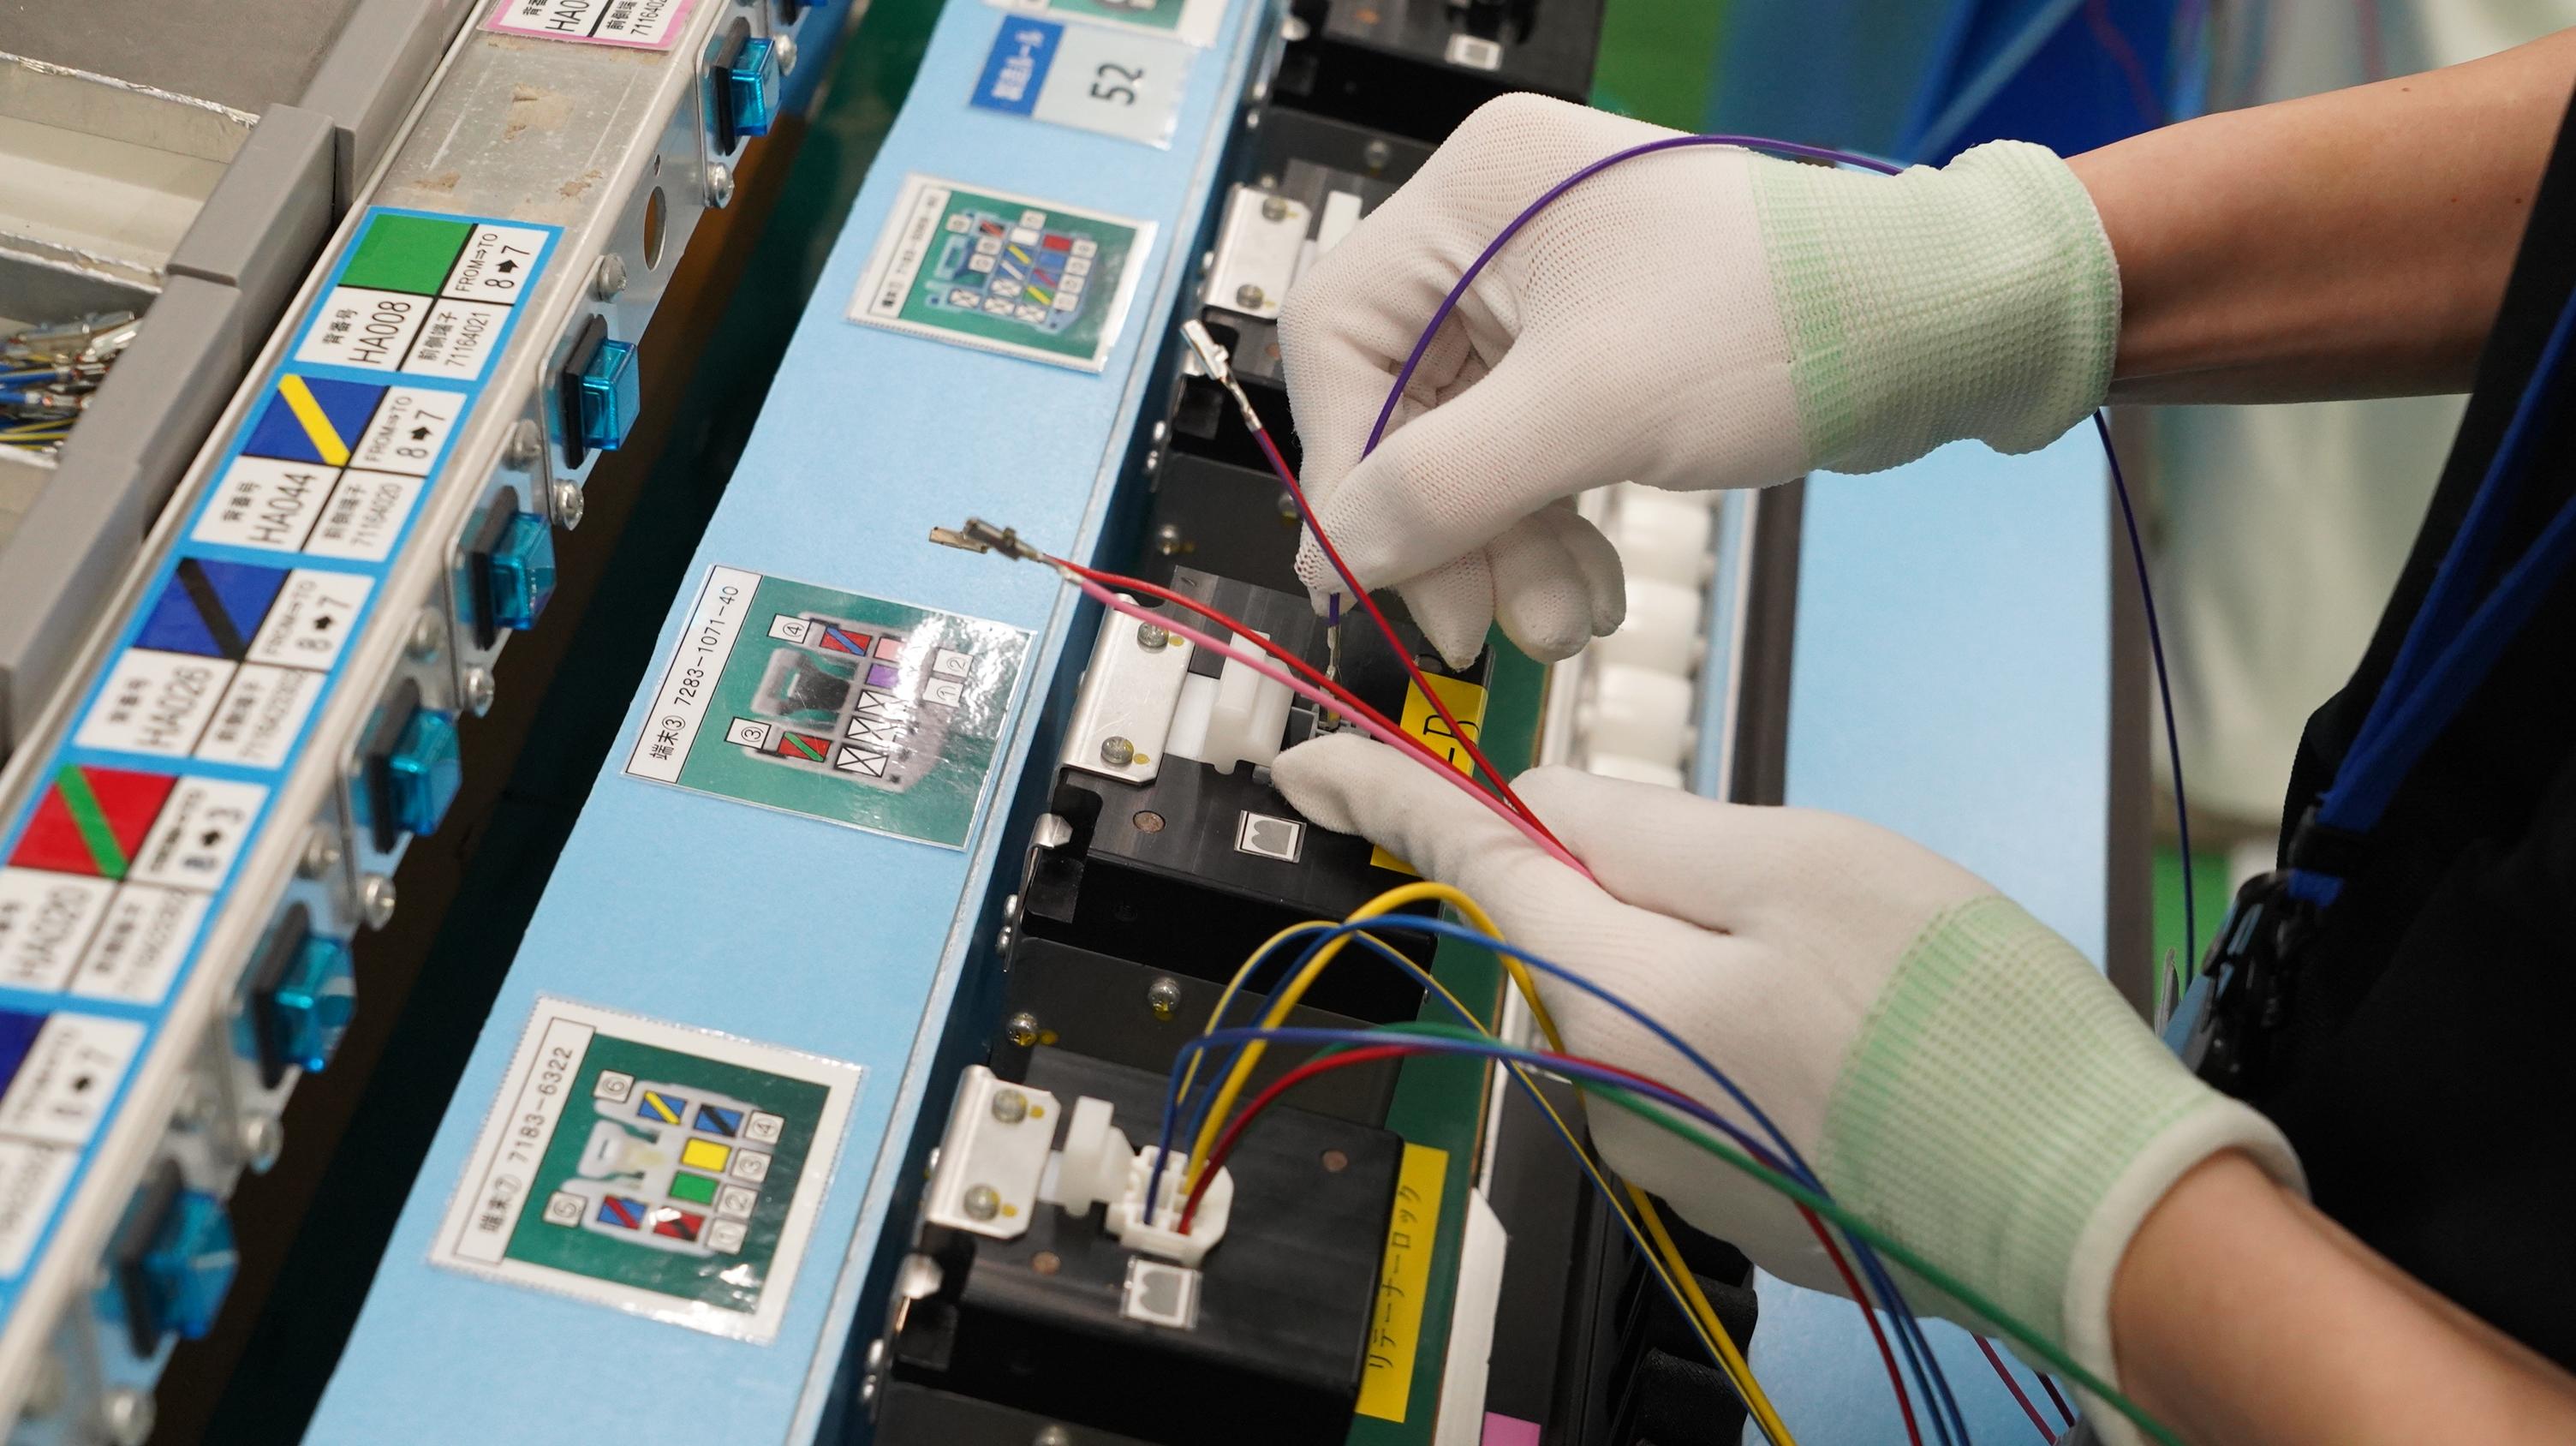
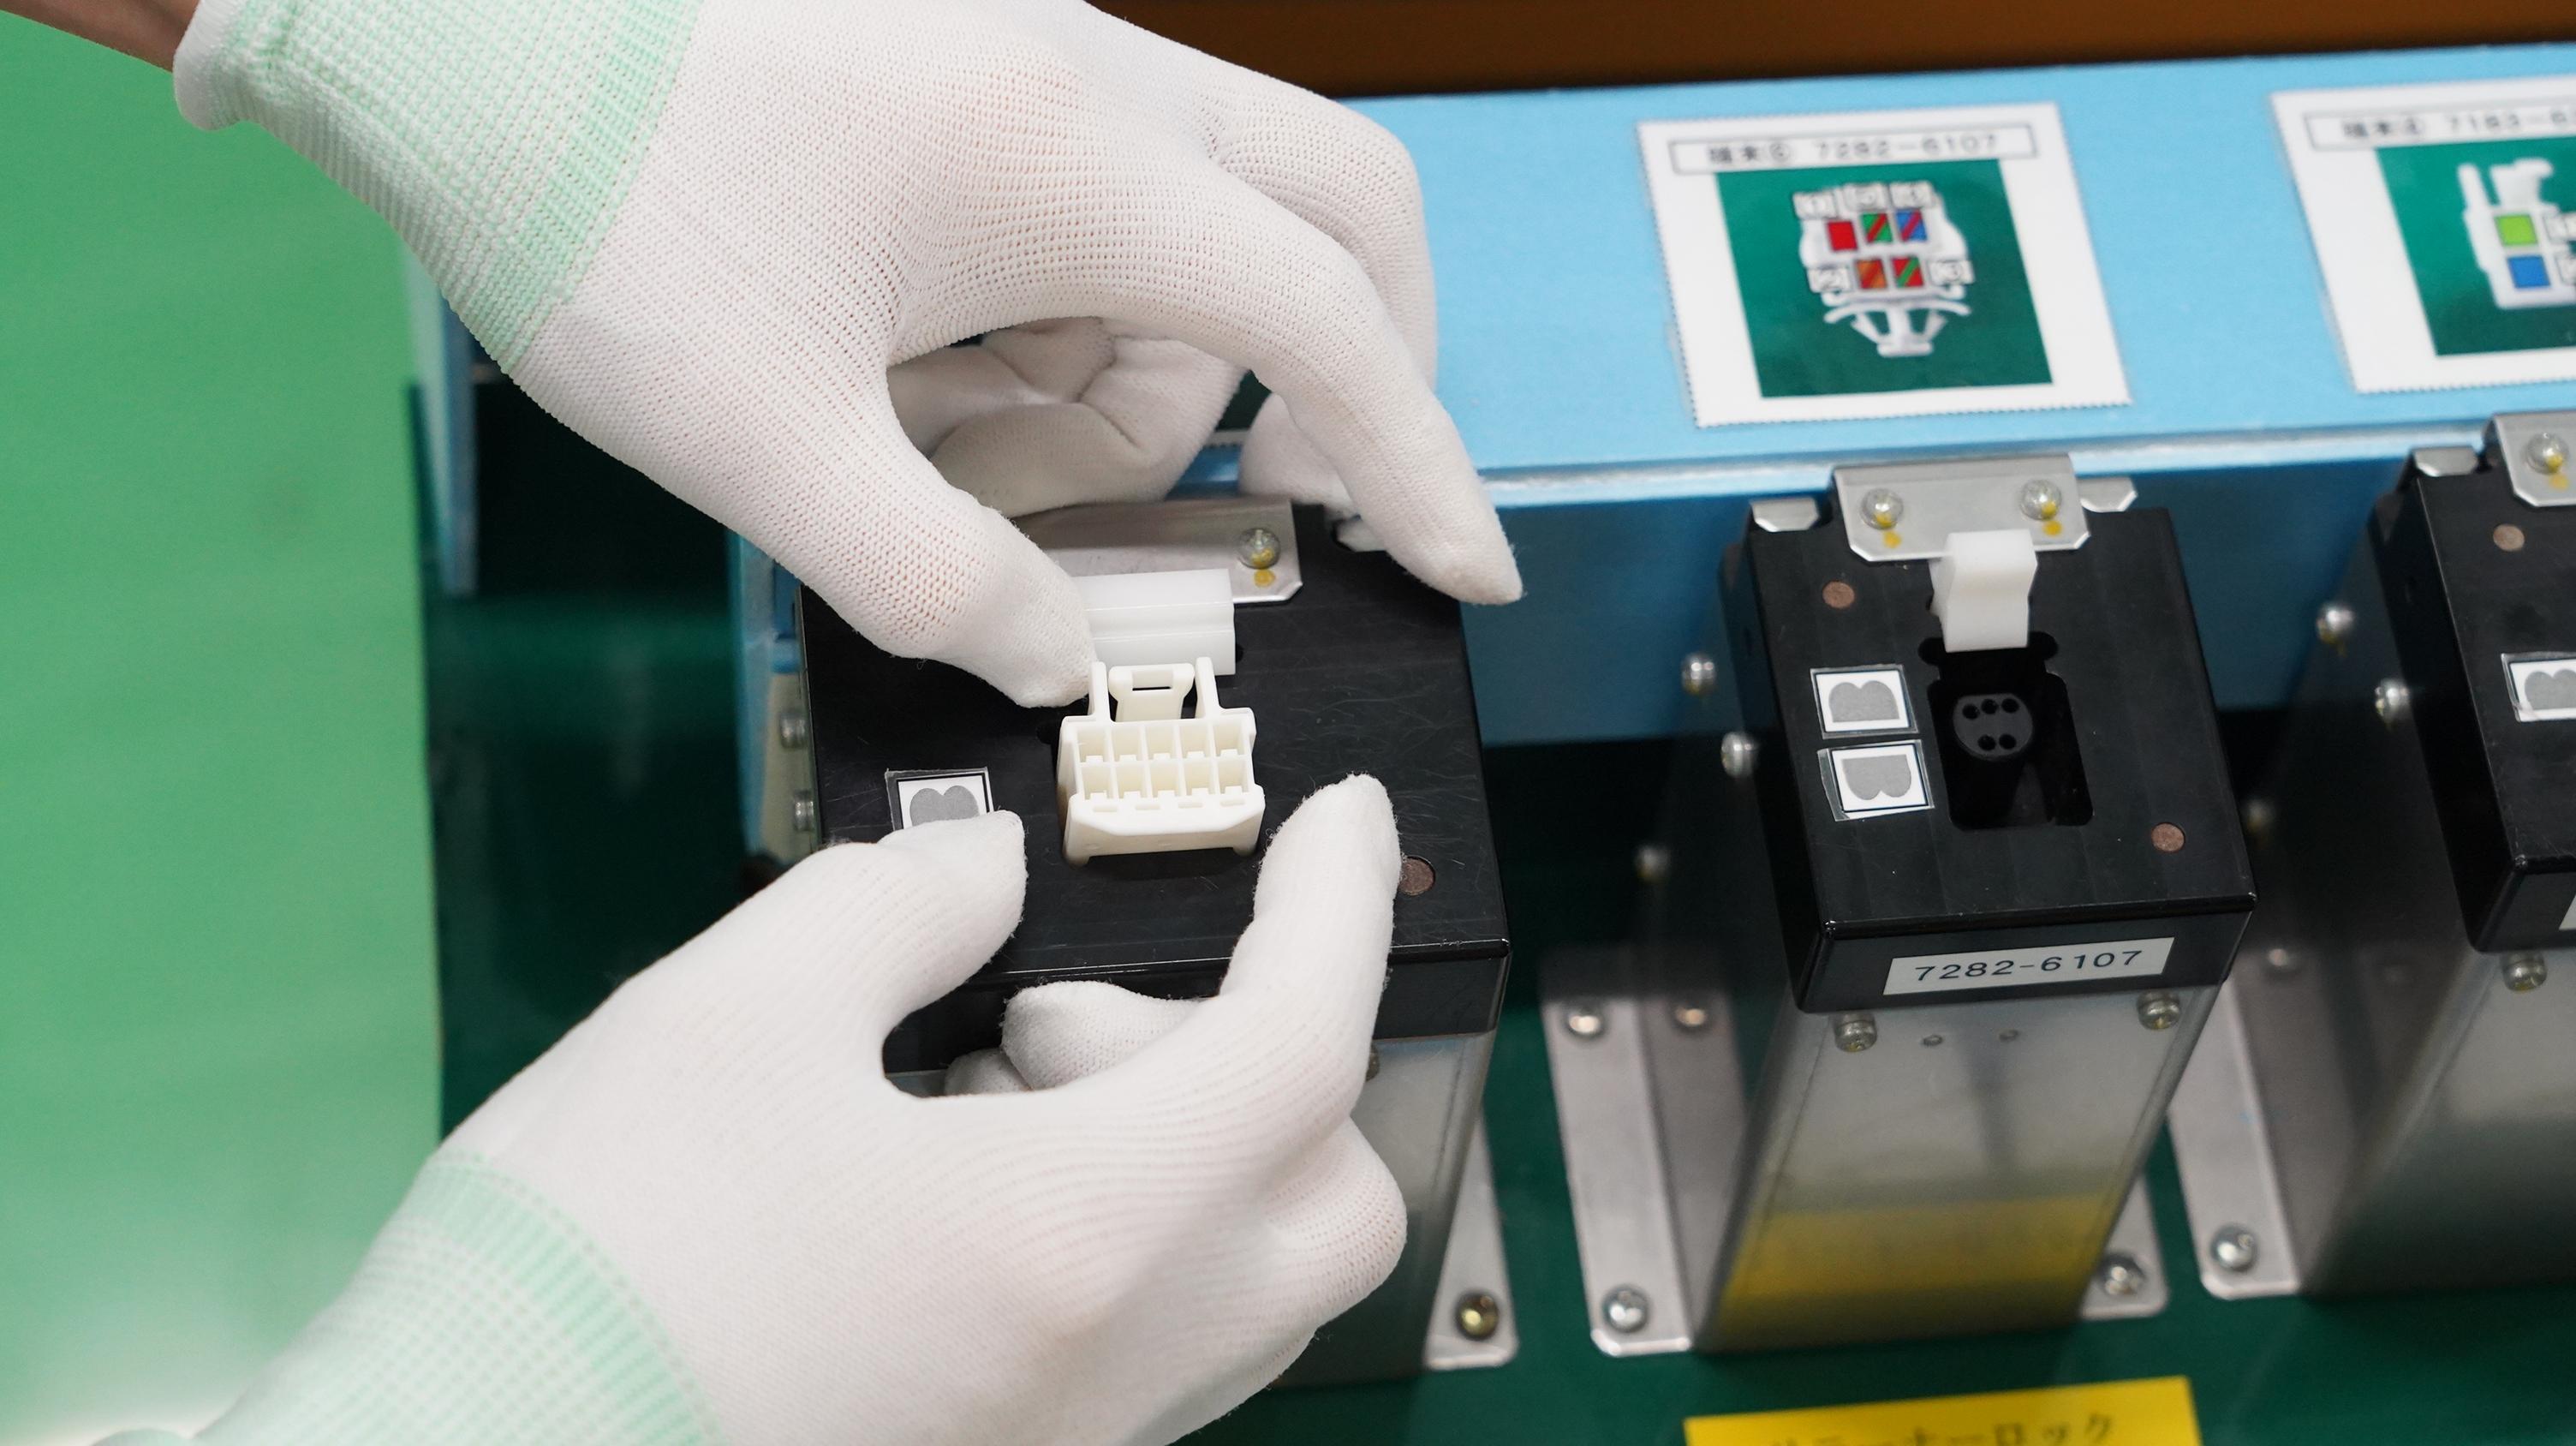
サブアッシーの様子
編集員 照井
挿入する穴の位置だけでなく、端子の色や向き、順番にも細かな指定があります。コネクタや端子の種類も多く、慣れないうちは判断に時間がかかり、間違えやすい作業だと感じました。
⑦ 配索(はいさく)
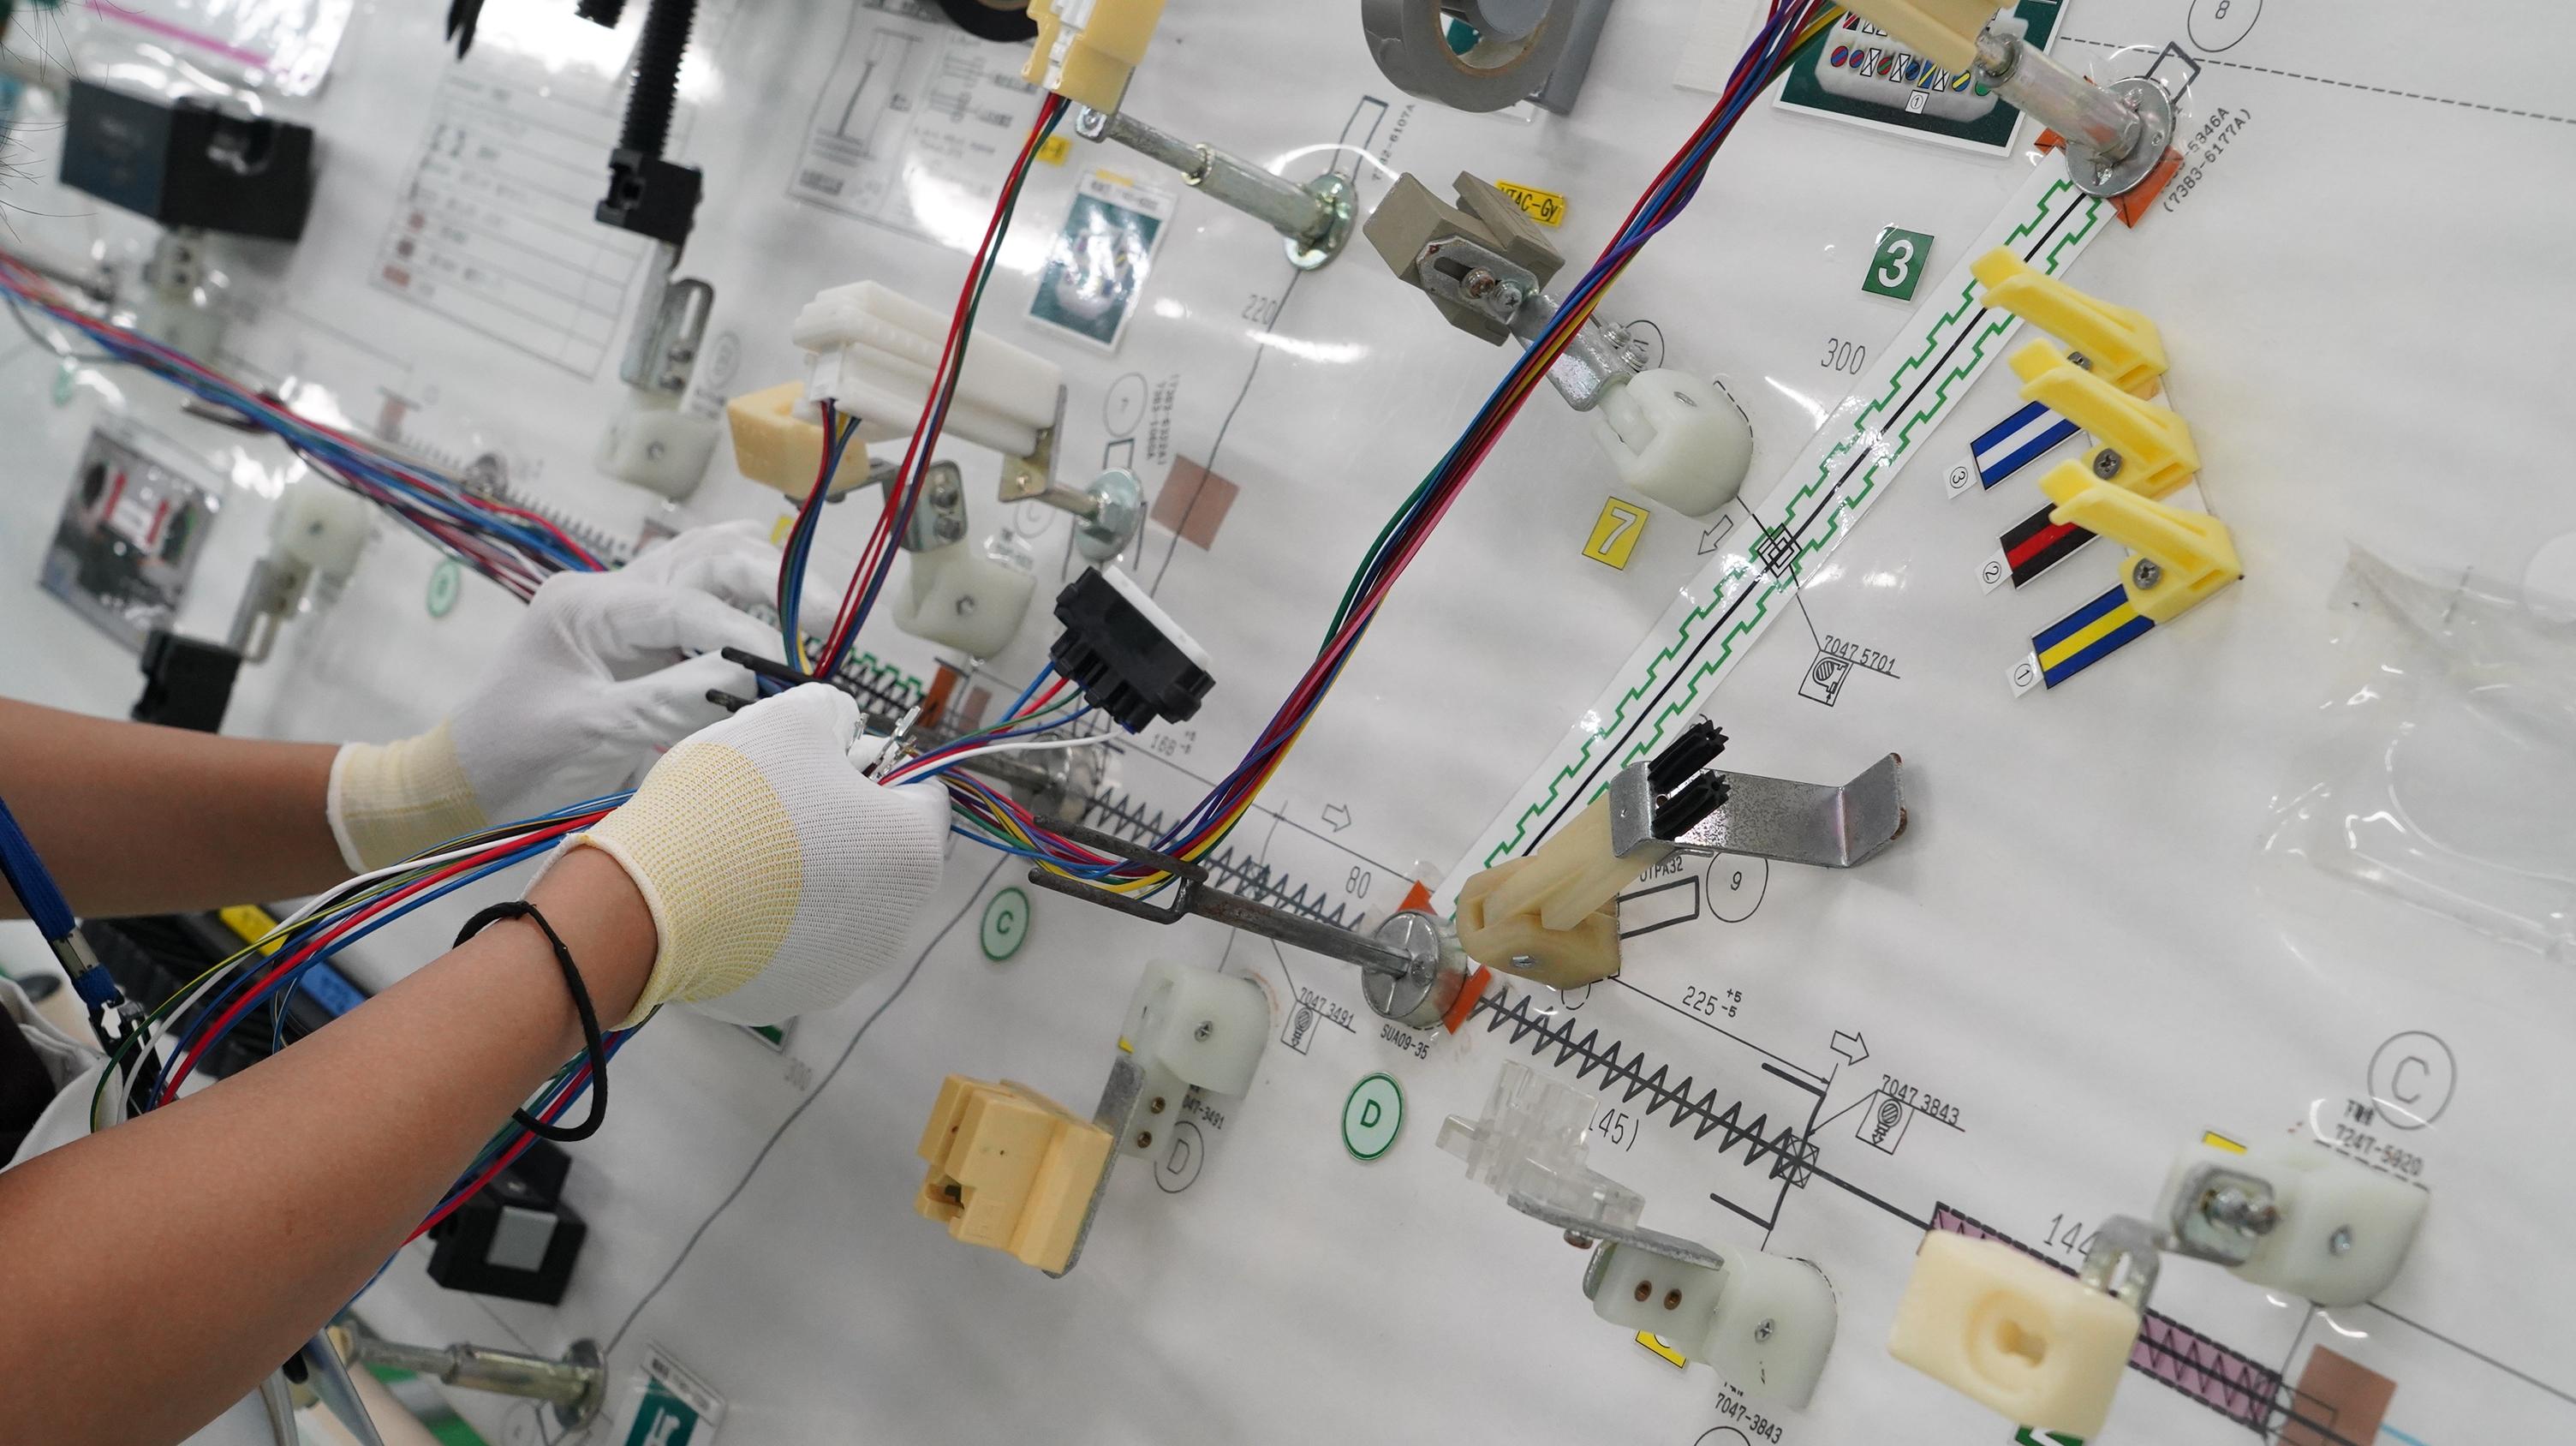
各サブアッシーを組立治具にセットし、図面どおりの位置に電線を配置します。
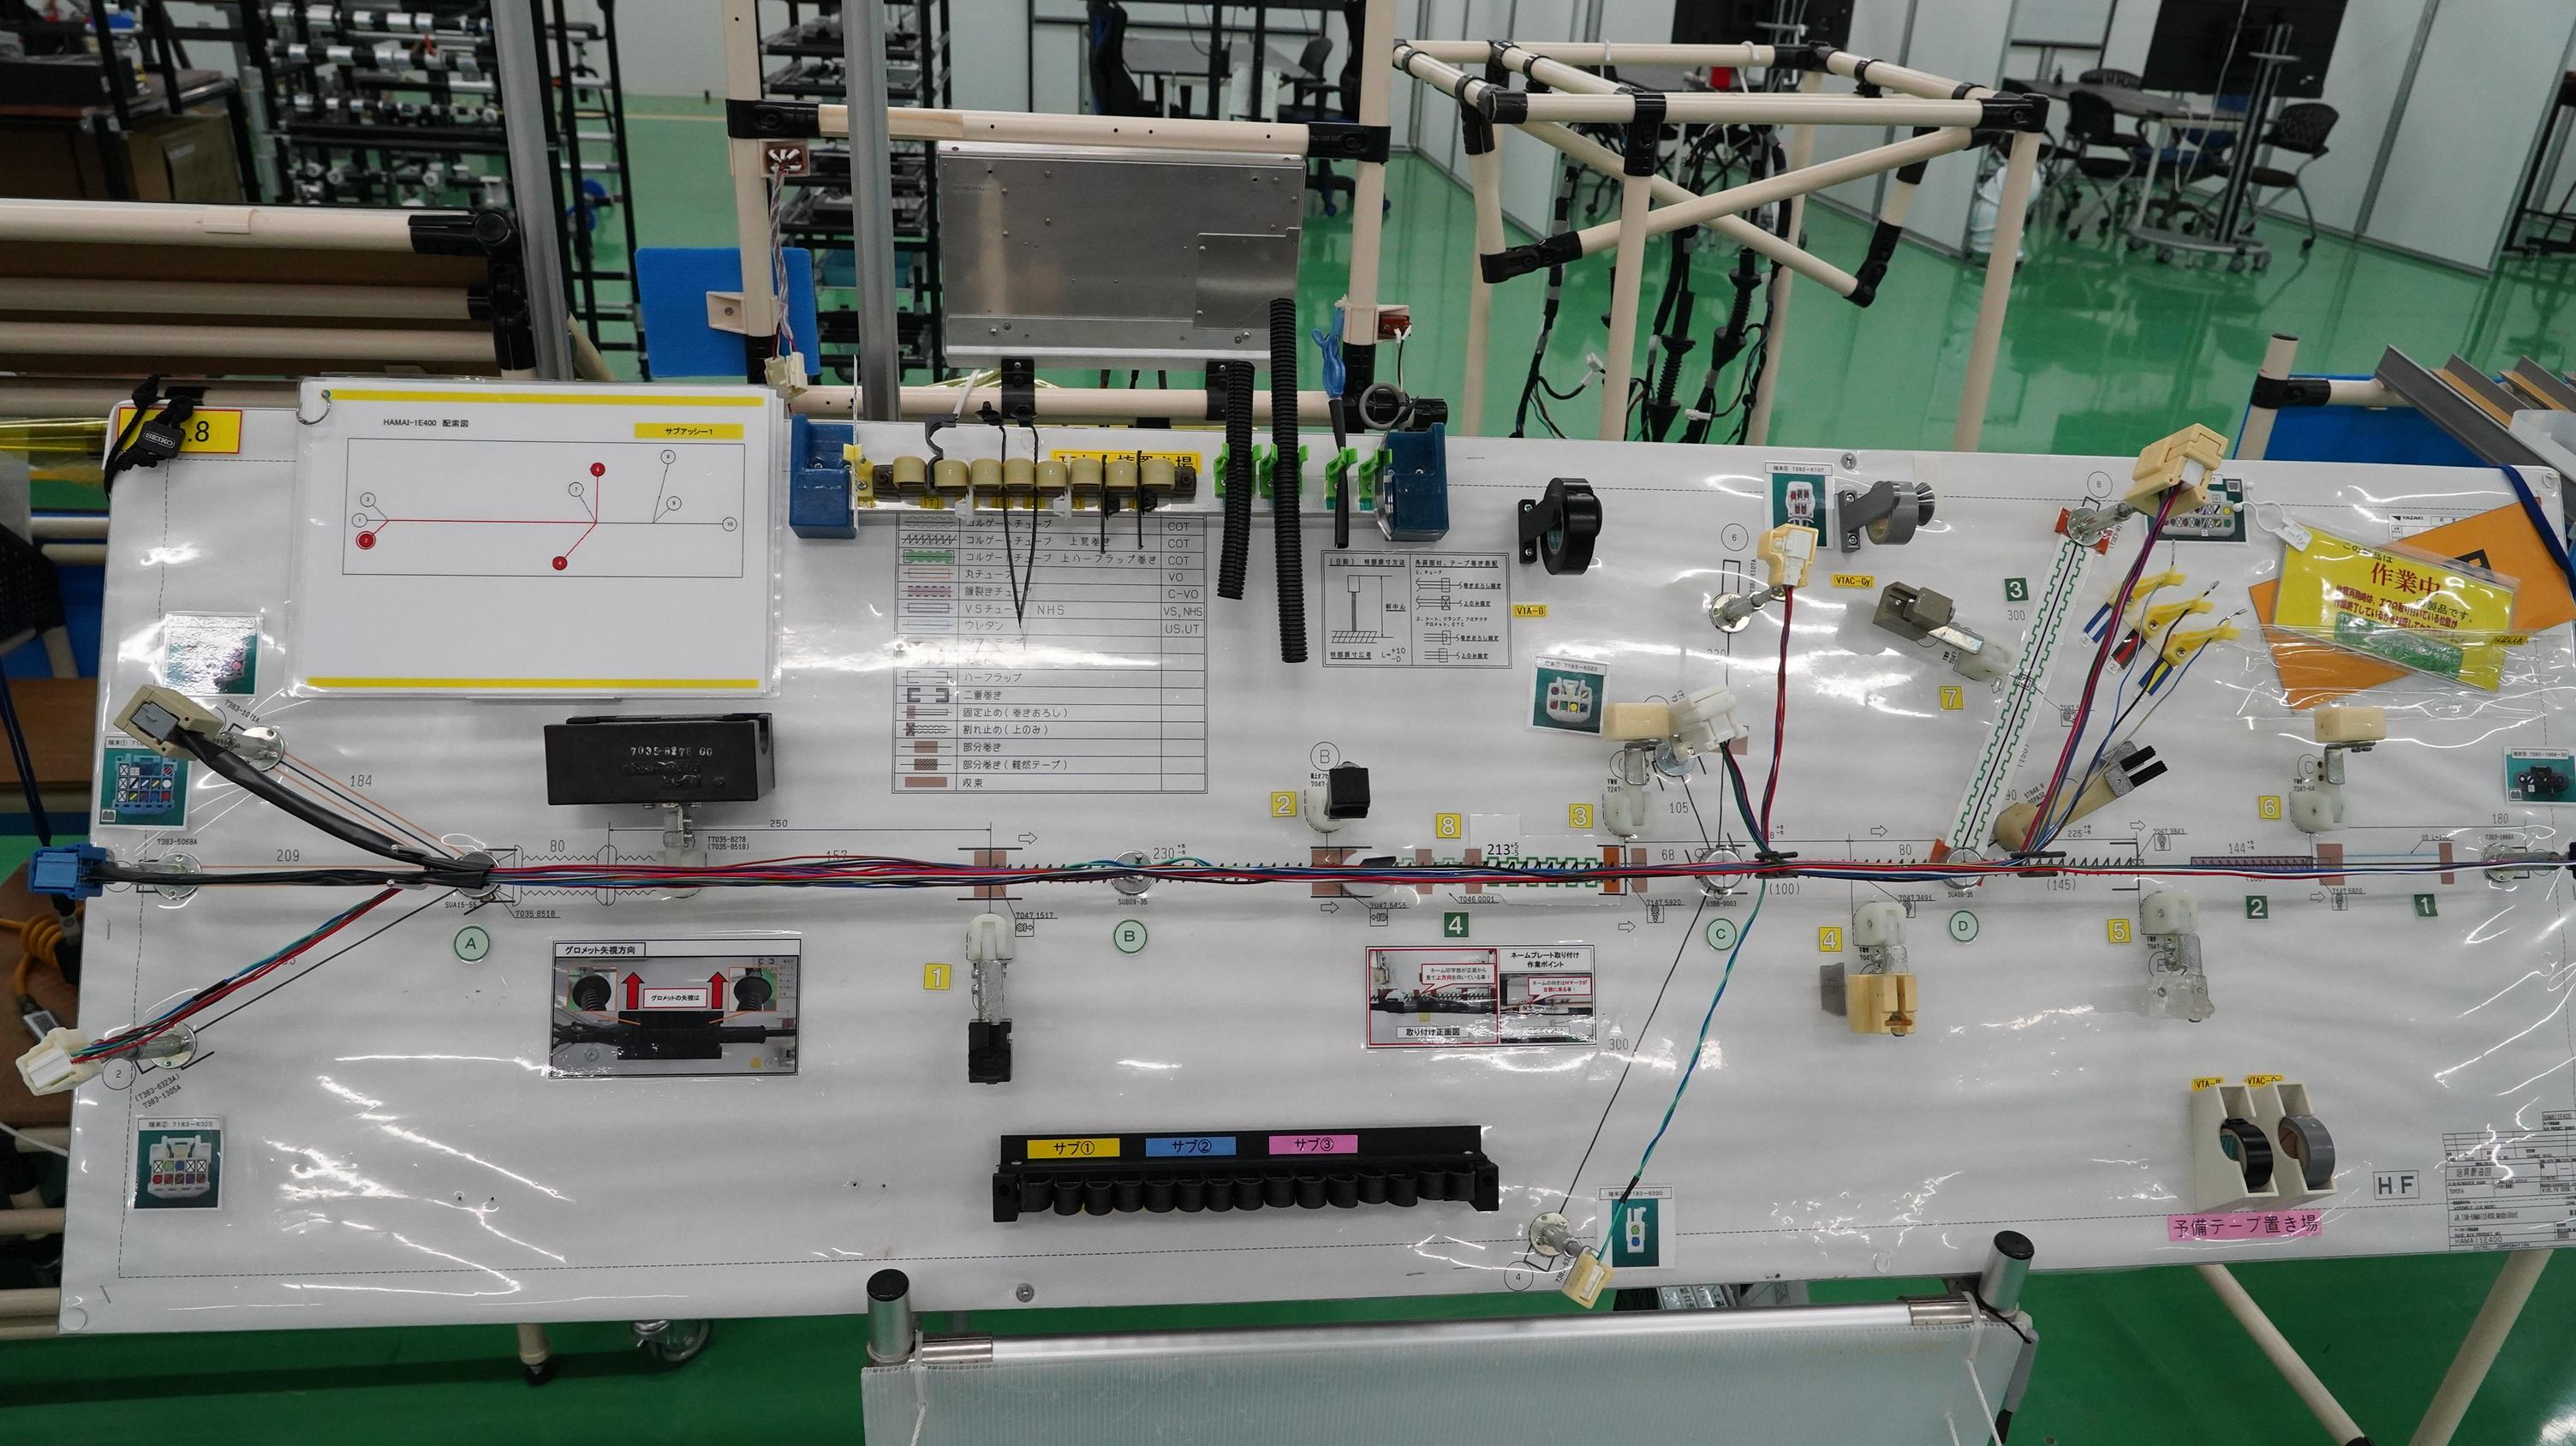
配索の様子
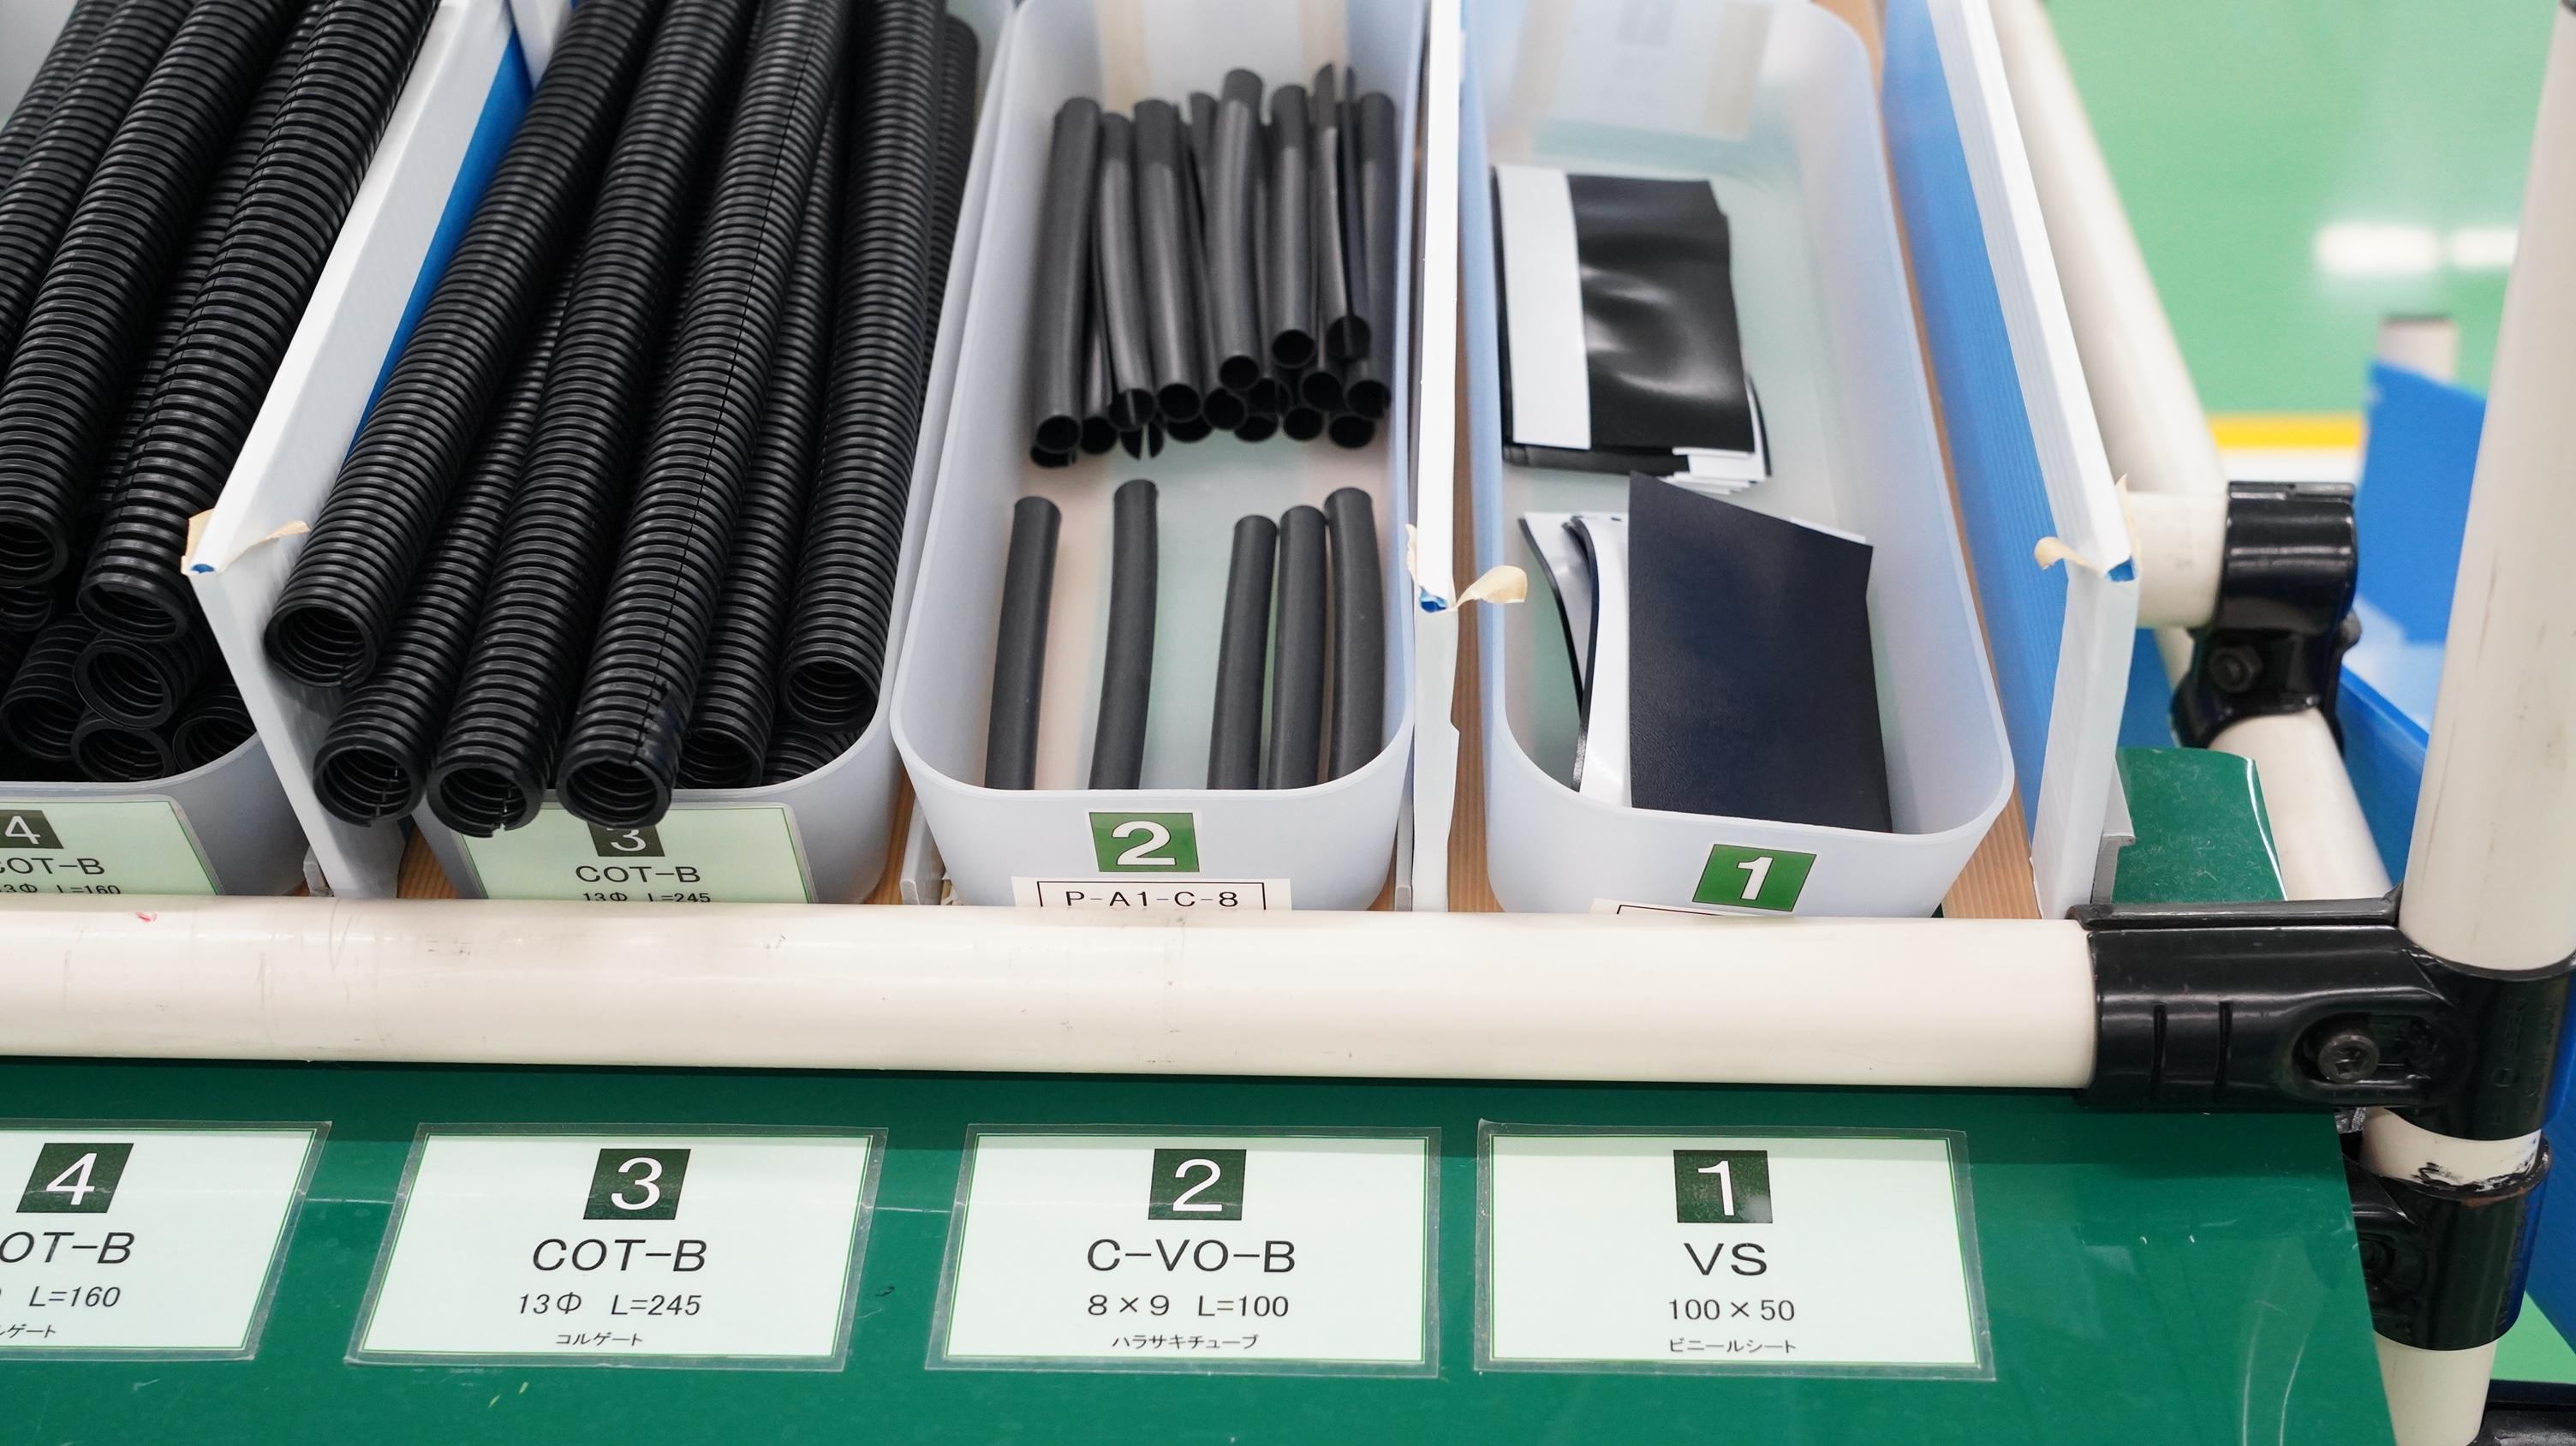
⑧ 外装
配置した電線にテープを巻いて束ね、電線の保護や車に取り付けるため、コルゲートチューブやビニールシートなどの外装部品を取り付けます。
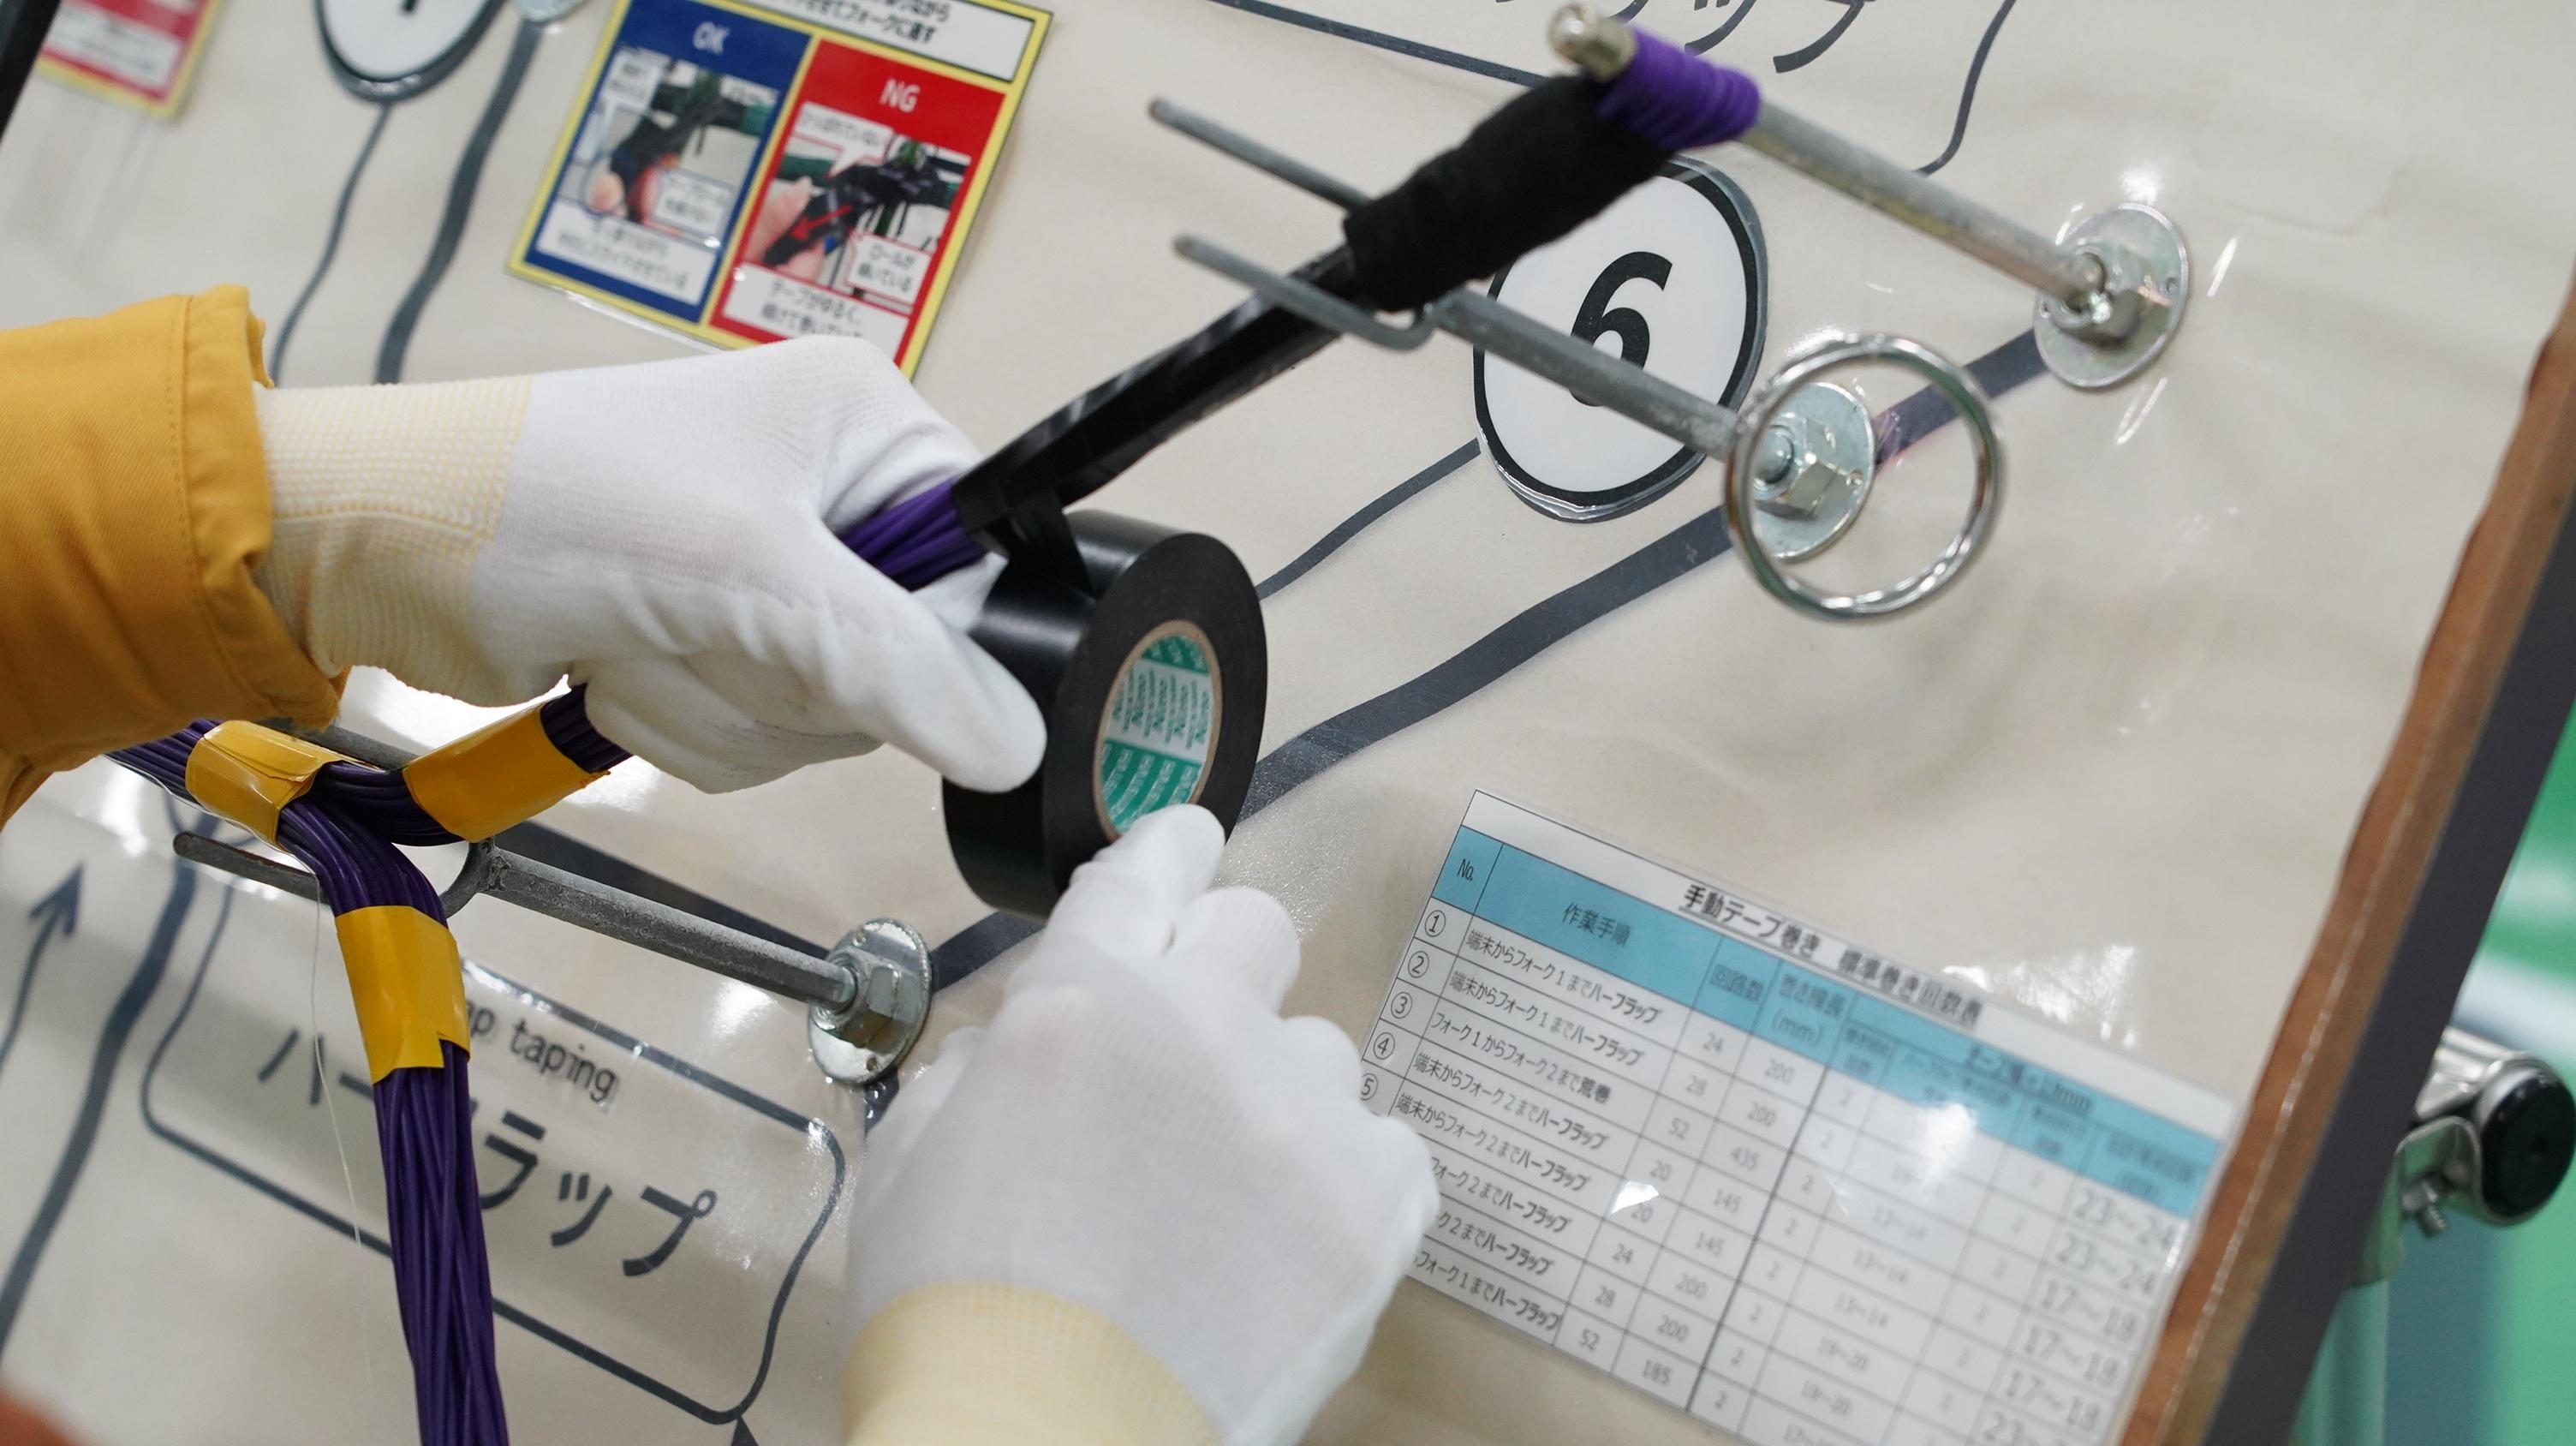
熟練の技が問われる「テープ巻き」
電線をまとめ、保護するためにテープを巻く作業を「テープ巻き」と呼びます。代表的な巻き方は2種類あります。保護性を高めたい部分には、テープ幅の3分の1~3分の2ほどを重ねる「ハーフラップ巻き」を、曲げる部分には、テープ幅ほどの間隔を空ける「荒巻き」を用います。巻きすぎるとW/Hが重くなり、反対に巻き方が足りないと電線が露出してしまいます。決められた状態に、素早く仕上げることがポイントです。
テープ巻きの様子
編集員 照井
YAZAKIでは、現場で作業するための合格基準を「1回転95~125/rpm*を5回継続」と定めています。基準を満たすことは難しく、1回でも95/rpmを超えることすら容易ではありませんでした。実際に体験すると、速さと均一な仕上がりを両立する難しさが分かりました。
※rpm:round per minute(1分当たりの回転数)
⑨ 導通検査
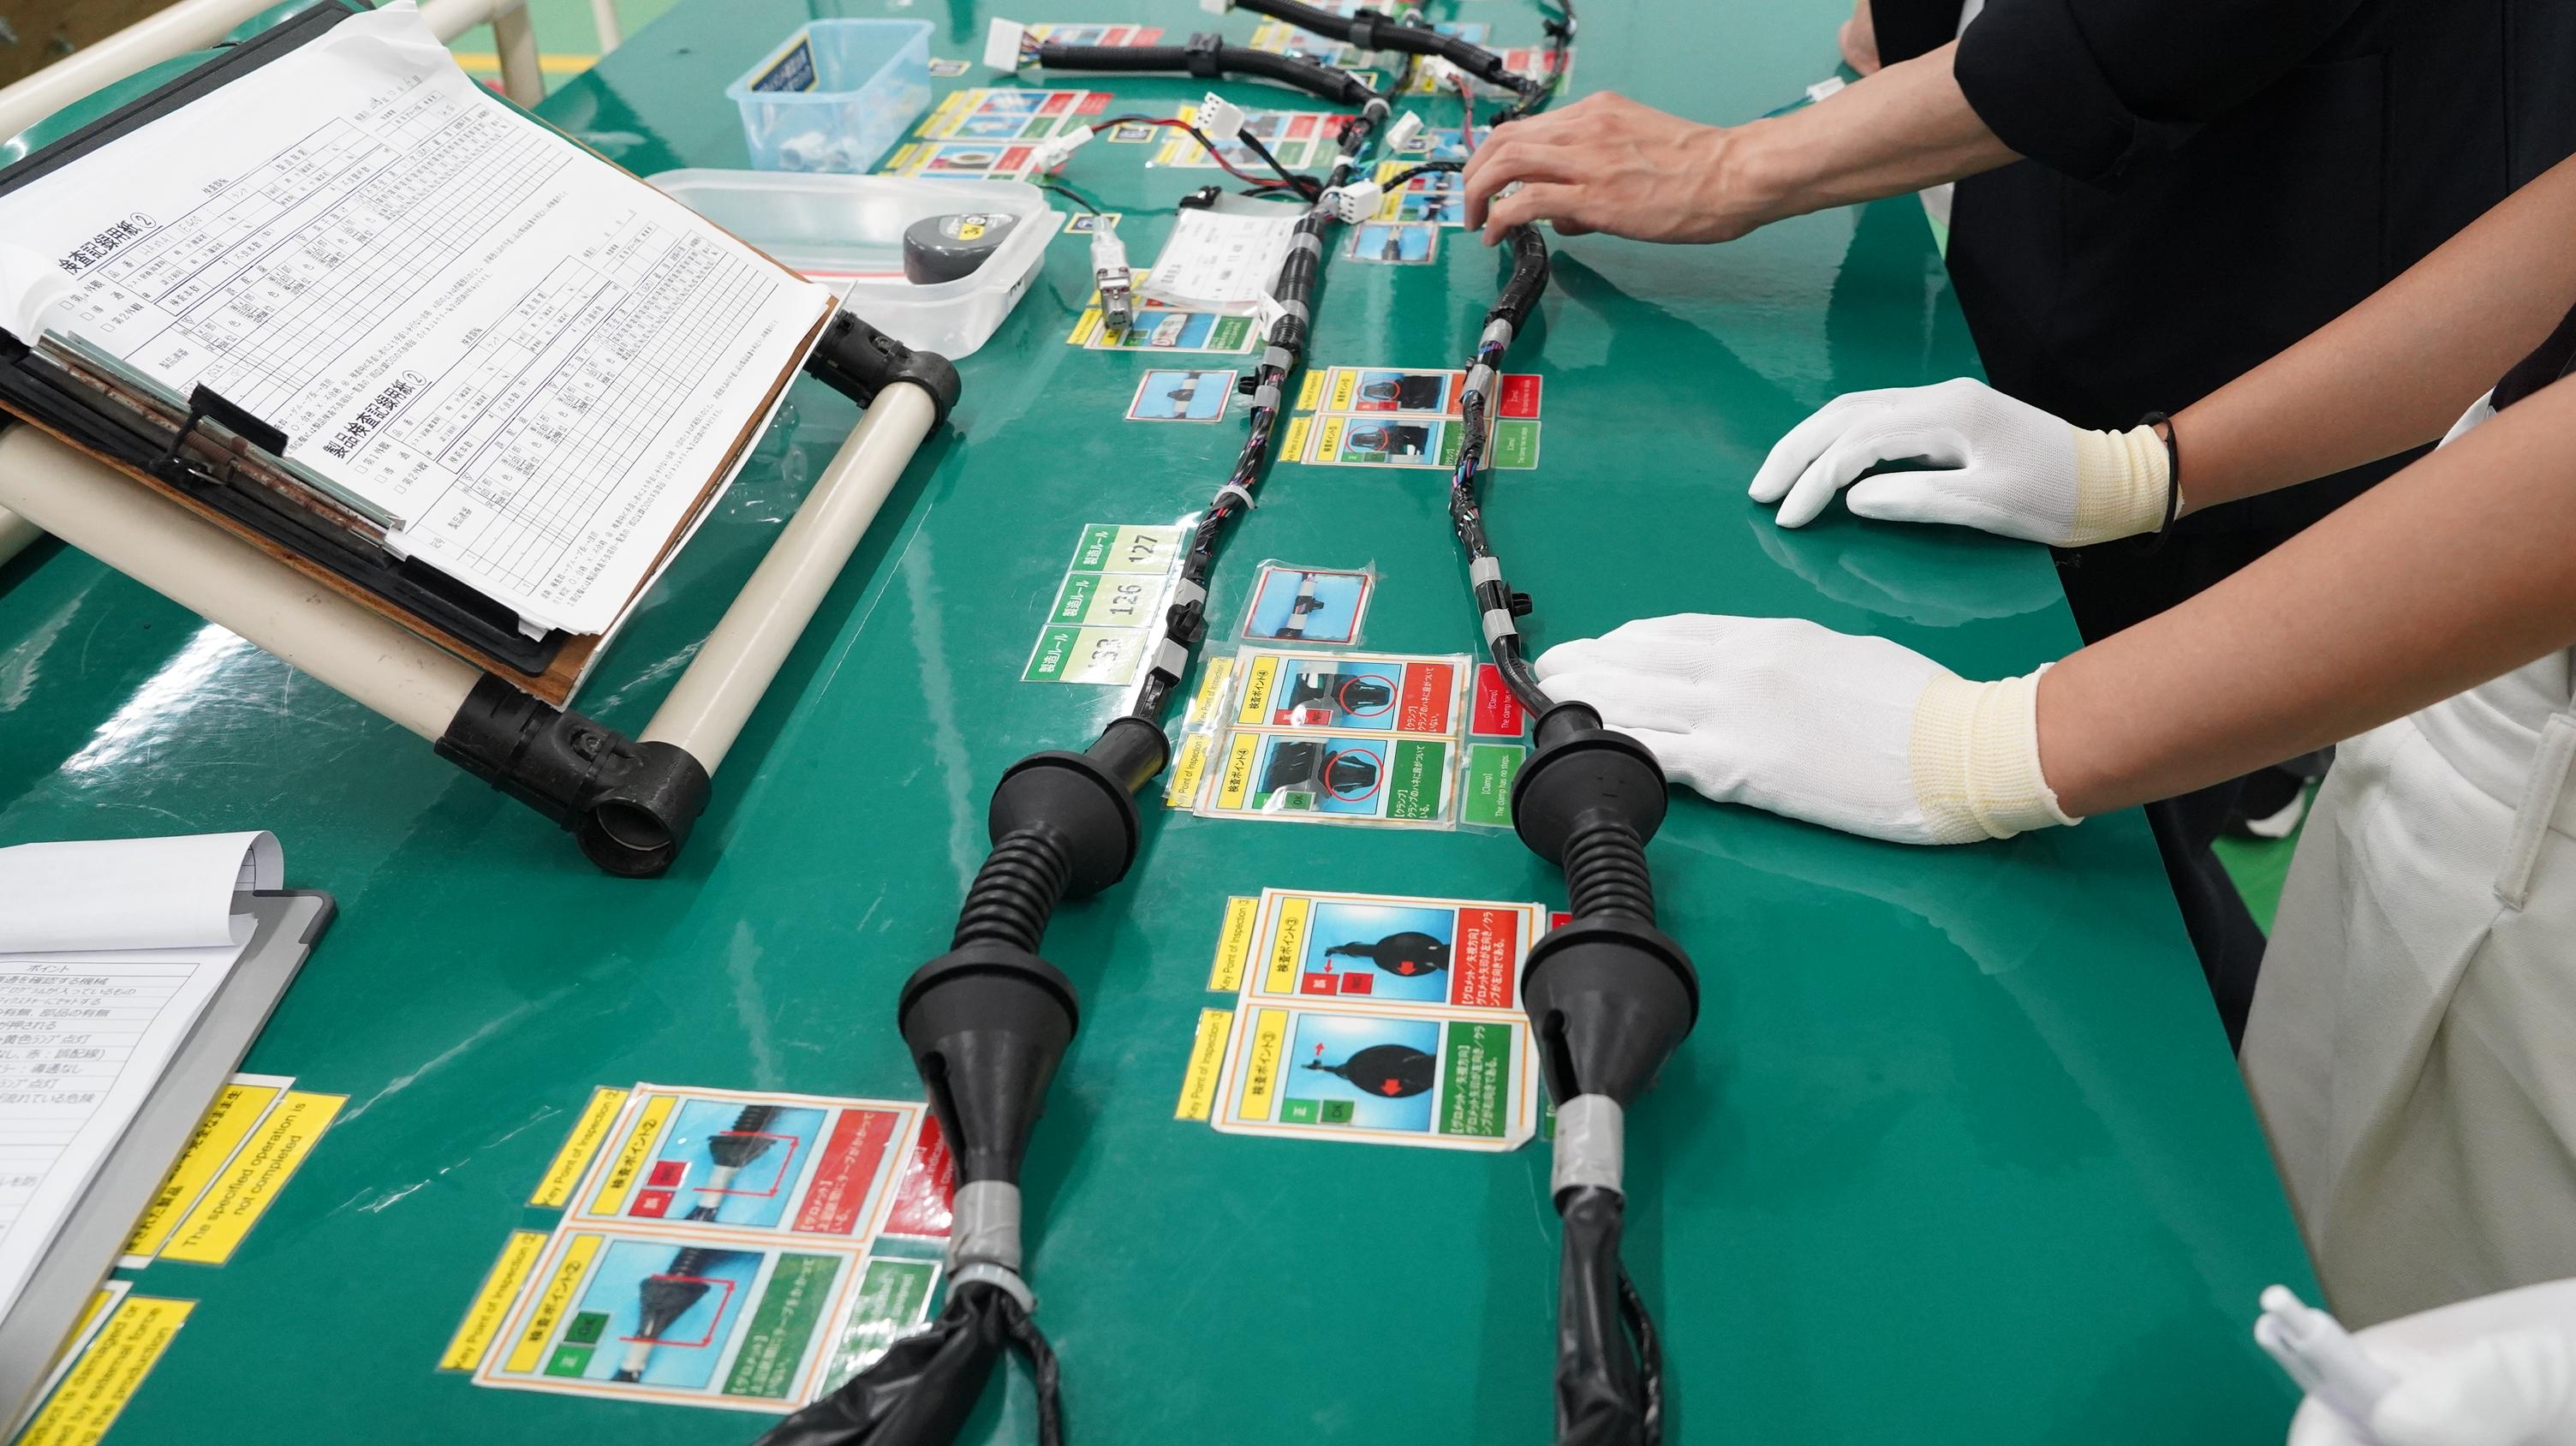
W/Hの回路やコネクタ、クランプなどに異常がないか、電気を流して検査します。
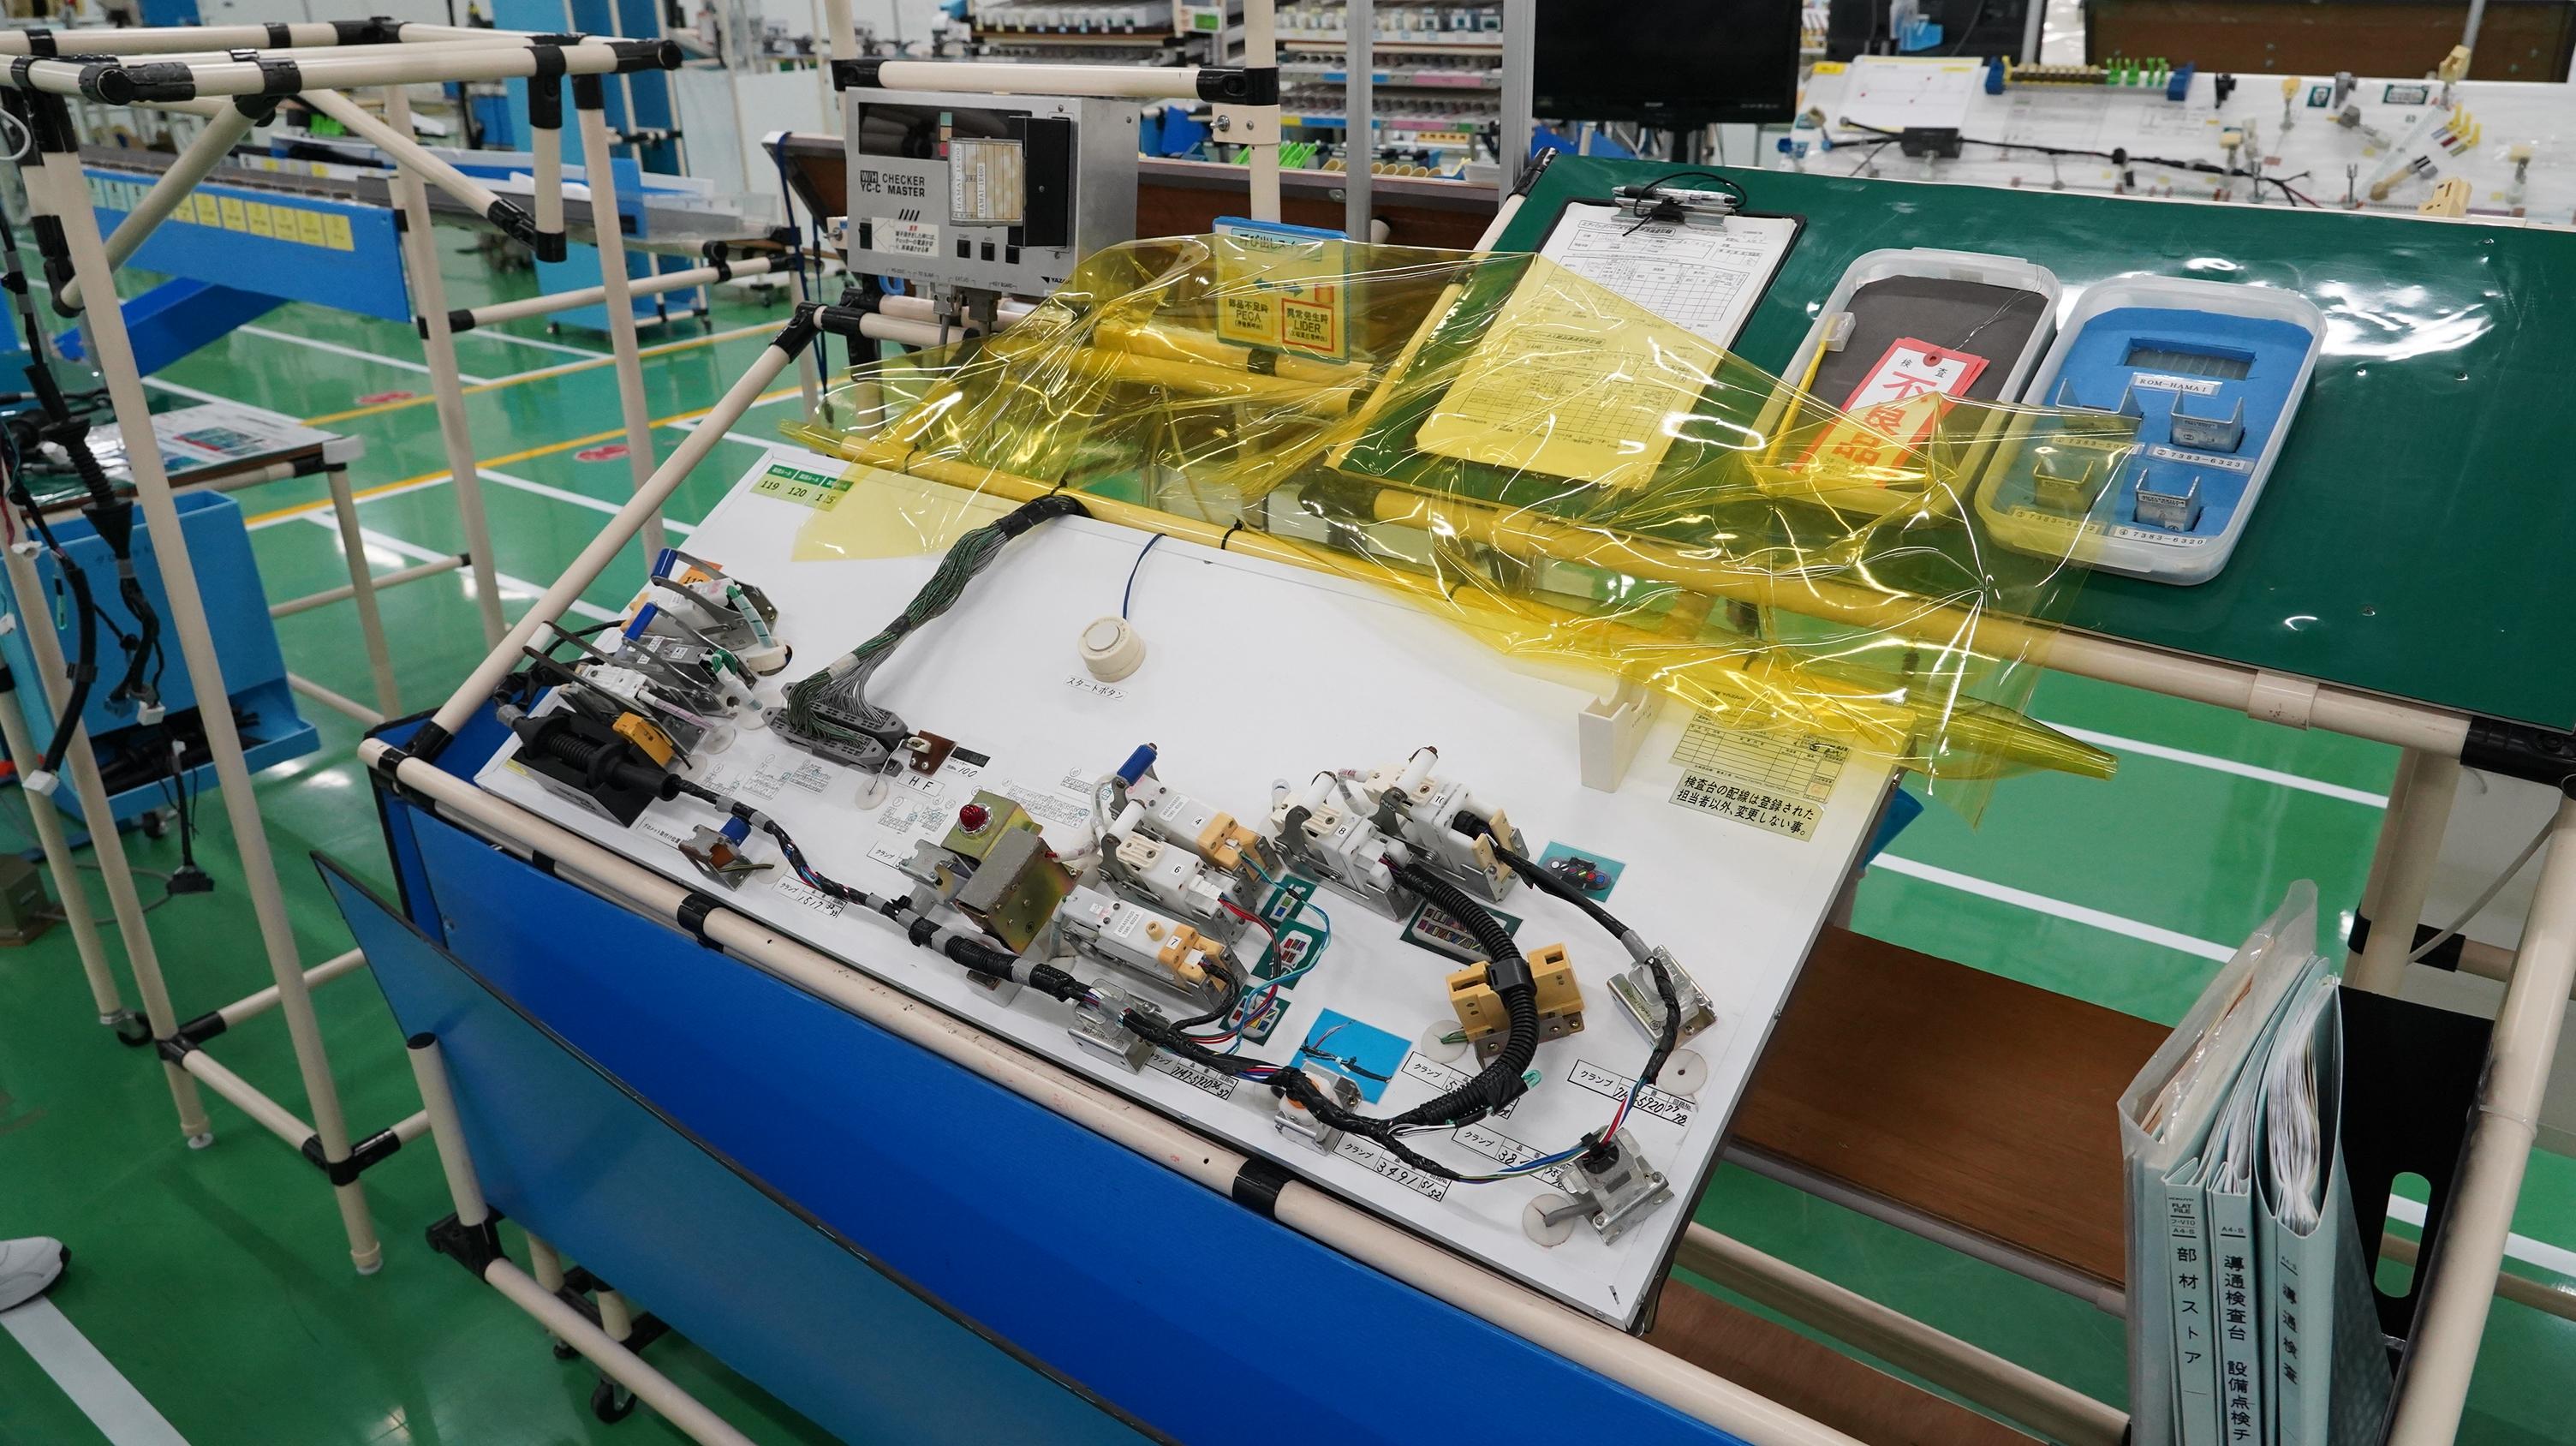
⑩ 仕上げ
回路止めや収束などを行い、製品の形を整えます。
⑪ 外観検査
完成したW/Hの外観が図面どおりに仕上がっているか、目視で確認します。
⑫ 梱包・出荷
実際に工程を体験して分かったのは、W/Hづくりには、作業の速さだけでなく、確実に仕上げる正確さが欠かせないということです。端子をどの穴に、どの向きで、どの順番に挿入するのか。部品をどこに取り付け、テープをどの程度の力で巻くのか。製造する製品や工程に応じて覚えることは多く、作業中に一つひとつ考えていては、生産の流れに追いつくことができません。
また、電線やコネクタの種類が多いことに加え、柔軟な電線は形が定まりにくく、季節や温度によって硬さも変化します。荒巻きでは、細い電線の束に適切な間隔をつくるための力加減にもコツが必要でした。こうした要素が複雑に重なることが、W/H生産の自働化を難しくしている一因です。
一方で、現場で培われてきた技術をデジタル化し、ものづくりに生かす取り組みも進めています。人の技と技術をどのように組み合わせ、品質を守りながら、より効率的な生産につなげていくか。そこにも、これからのW/Hづくりを支える重要な視点があります。
普段はクルマの内側に収まり、目に触れる機会の少ないW/Hですが、その製造は、多くの工程と細かな確認の積み重ねによって成り立っています。本記事を通じて、W/Hがどのように作られ、クルマを支えているのかを少しでも身近に感じていただければ幸いです。
この記事を書いた人
照井 和音|広報SR部
静岡県出身。大学ではフランス文学を専攻し、学生時代にはフランスで過ごした経験も。総合物流企業に入社後、グループ会社で人事・総務を経験。地元・静岡に拠点を置きながらグローバルに事業を展開するYAZAKIに魅力を感じ、2020年に入社。以来、広報としてメディア対応や社内報制作、オウンドメディア「やざきじ」の記事制作などに携わっています。